 EN

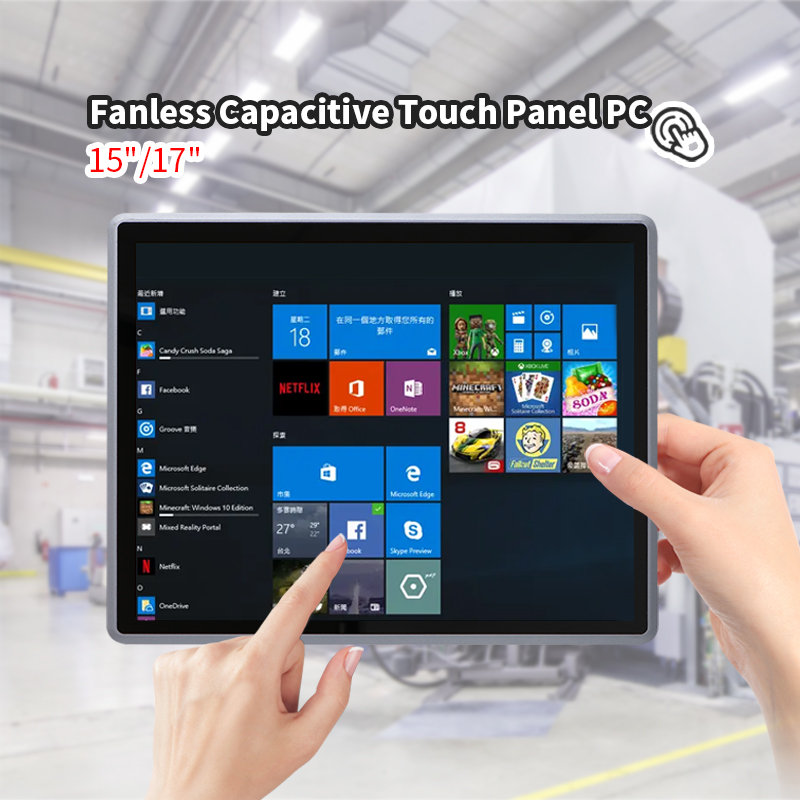
Tööstusliku puutepaneelarvutite globaalne turu hindati 2025. aastal umbes 2,48 miljardi USA dollari suuruseks ja prognoositakse, et see jõuab 2032. aastaks ligi 3,81 miljardi USA dollari suuruseks, kasvades keskmiselt aastas umbes 6,4 protsenti. See arv peegeldab rohkem kui püsivat nõudlust. See viitab struktuurilisele muutusele tööstuslike toimingute käsitlemisviisis, kuidas inimesed automaatika inimlikku külge käsitlevad.
Mõelge tavalise tootmismooni vanale seadistusele. Juhtimiskapp asub nurgas ja sees on PLC. Töötaja läheb sinna vaatama mõõteseadet, kirjutab näidu kirjutusplokki ja tagasi masinasse reguleerimise tegemiseks. Andmed asuvad kolmes kohas: masinas, paberil ja töötaja mälus. Kui keegi üldse märkab mingit trendi, siis on see trend juba probleem.
Tööstuslik puutepaneeliga arvuti lihtsustab seda töövoogu. Kasutajaliides asub tegutsemiskohas. Töötaja näeb mõõtmistulemust, korrigeerib parameetrit ja muudatus logitakse automaatselt. Üks ekraan asendab kirjutuspäevikusse märkida, manomeetrit ja teekonda põrandal üle. See pole väike parandus. See on täiesti uus tööviis.
Töötajad kasutavad liidest tegelikult, kui see on õigesti loodud
Suurim tegur, mis määrab, kas digitaalset liidest tehases kasutusele võetakse, on töötajate usaldus selle vastu. Vastupanu uutele tehnoloogiatele tootmisjoonel ei põhju tavaliselt arvutite eest kardamisest. See tuleneb eelmistest kogemustest süsteemidega, mis olid aeglaselt reageerivad, mittevastusvõimelised või nõudsid paljusid puudutusi, mistõttu lihtne ülesanne kestis kauem kui käsitsi lahendamine.
Projekteeritud kapatsitiivne puutepaneel muudab seda dünaamikat, kui seda õigesti rakendada. Puuteseade reageerib kohe, kasutajaliides reageerib avatud sõrmedele ja sobiva tarkvarafirma seadistuse korral ka kindlustega kätega. Pakendusjoonel töötavad töötajad, kes kannavad nitrilkindlaid, saavad vea kinnitamiseks teha ühe puudutuse asemel minna kappi ja avada uks.
Kuva suurus on olulisem, kui enamik ostupäringute kontrollnimekirjad soovitavad. 10-tolline paneel, mis on paigaldatud masinaraamile silmade kõrgusse, on loetav ka käeulatuse kauguselt. 15-tolline paneel juhtimispinklil võimaldab rohkem informatsiooni tihedust ilma ülekoormamata. Tööstusliku paneelarvuti ekraanide suurused jäävad tavaliselt vahemikku umbes 7 kuni 27 tolli, kus keskmised suurused 10–15 tolli rahuldavad enamiku operaatorkohtade vajadusi. Vale suurus teeb kas väikeseks postmarkiks, mille lugemiseks tuleb pilgutada, või suureks reklaamplakatiks, mis domineerib töökohas, kuid ei lisa kasutatavat informatsiooni.
Kui keskkond määrab riistvara tehnilised andmed
Tööstuslikud paneelarvutid näevad välja üleliialdatud võrreldes tarbijate jaoks mõeldud kõik-ühes arvutitega – ja sellel on põhjus.
Puru on esimene vaenlane. Puidutöötlemise, tera tootmise ja metallitöötlemise töökodades settib peene segu iga horisontaalse pinna peale. Ventilaatoriga jahtitav arvuti imab seda segu oma korpusesse ja kogub seda soojuslahutajatele ning elektroonikaplaatidele. Kuude jooksul halveneb soojusülekande tee ja süsteem hakkab kas vähendama jõudlust või seiskuma. Ventilaatorita konstruktsioonid välistavad selle rikeviisi täielikult, tuginedes soojusülekandele läbi korpuse.
Niiskus lisab veel ühe kihi. Toidutöötlemistehases, kus vahetundidel teostatakse puhastusvett kasutavat puhastust, on vaja seadmeid, mis suudavad taluda kõrgsurvelist vett. IP-klassifikatsioonisüsteem annab ostjatele võimaluse sobitada seade kasutatava puhastusmeetodiga. IP65 tähendab tolmukindlat ja madalasurvega veepisutuste suhtes kaitstud seadet. IP66 pakub kaitset tugevamate veepisutuste eest. IP69K hõlmab kõrgsurvelist ja kõrgtemperatuurilist puhastust. Paneelarvuti valimine vale IP-klassifikatsiooniga kasutatava puhastusprotseduuri jaoks on üks neist vigadest, millest saab selge alles siis, kui seade läheb katki.
Temperatuurikõikumised on samuti olulised. Süsteem, mis on paigaldatud külmamas kliimas asuvas soojendamata ladus, peab käivituma usaldusväärselt temperatuuridel, mis on palju allpool külmumispunkti. Seade, mis asub valtsimistehase põrandal, peab jätkama tööd ka siis, kui ümbritsev temperatuur tõuseb kõrgemale kui tarbijaseadmete jaoks lubatud piir, mis on tavaliselt väiksem. Laiate temperatuurivahemikega disain ei ole turunduslik omadus. See on nõue, mis määrab, kas paigaldus toimib jaanuaris ja augustis.
Integreerimise sügavus eraldab terminali tööriistast
Tööstusliku puutepaneel-arvutisüsteemi väärtus ulatub kaugemale ekraanist. See on ühendatavus, mis võimaldab tal olla tegelik sõlm juhtimisarhitektuuris.
Täielikult varustatud paneel-arvutisüsteem pakub tavaliselt mitmeid jadaporti, Ethernet-liideseid ja digitaalseid sisend-/väljundliideseid. Masinajuhtimisrakenduses ühenduvad jadapordid PLC-ga või liikumiskontrolleriga. Ethernet-port ühendub tehase võrguga andmete edastamiseks. Digitaalsed sisendid võivad lugeda sensorit, mis kinnitab osa asukoha enne seda, kui operaatör käivitab tsükli. Selline integreerimise sügavus tähendab, et paneel-arvutisüsteem võib asendada mitu eraldi komponenti: vanema HMI-terminali, eraldi andmete logijaseadme ja sideväravat.
Allpool olev tabel võrdleb integreerimisvõimalusi põhiline näiteterminal ja korralikult seadistatud paneel-arvutisüsteem.
| Võimekus | Põhiline näiteterminal | Integreeritud paneel-arvutisüsteem |
|---|---|---|
| Jadapordid (RS232/485) | 0-1 | 2–6 tüüpilist |
| Ethernet | 1 | 2 koos teaming-toega |
| Digitaalsed sisendid ja väljundid | Puudu | GPIO sensorite ja releede jaoks |
| Kohalikku andmete salvestamist | Puudu | M.2 SSD, konfigureeritav |
| Äärtoitmine | Piiratud | Täielik CPU, kuni 32 GB RAM |
| Võrguprotokollid | Ainult ekraaniliides | Modbus, OPC UA, MQTT |
Viimane rida on see, kus tegelik mõju asub. Ekraaniterminal kuvab seda, mida teine seade talle kuvamiseks ütleb. Servarakendust käivitav paneelarvuti saab andmeid eelnevalt töödelda, filtreerida müra ja saata ülespoole ainult tähenduslikke sündmusi. Tuhandeid andureid sisaldavas tehases vähendab see filtritegevus võrguliiklust ja muudab saabuvaid andmeid tegutsemisväärsemaks.
Servaarvutus viib tähelepanekukohta tarkuse
Suund servaarvutusse on üks jõude, mis muudab tööstuslikke paneelarvuteid. Selle asemel, et saata kõik andmepunktid keskserverisse ja oodata vastust, teeb paneelarvuti otsused kohapeal.
Mõelge ette nähtud visuaalse kontrolli jaama. Kamera teeb iga detaili pildi, kui see liigub konveieril. Paneelarvuti käivitab kontrollialgoritmi, võrdleb tulemust lubatud tolerantsiga ja aktiveerib vigase detaili tagasilükkamise mehhanismi, kui detail ei vasta nõuetele. Kõik see toimub millisekundites ilma andmete saatmiseta serveriruumi. Kohaliku töötlemise ja võrgus ümberliikumisega seotud viivitus on erinevus vahel, kas defekt tuvastatakse tootmisjoonel või pärast seda, kui juba terve partii on saadetud.
See kohaliku töötlemise võimekus ei asenda kesksüsteemi. See muudab seda, mida kesksüsteem saab. Asemel, et saada pidev voog algandmeid, saab server kokkuvõtlikke tulemusi, erandisündmusi ja trendiandmeid väiksema sagedusega. See on efektiivsem kasutus nii võrgu kui ka inimese tähelepanu jaoks, mille abil seda jälgitakse.
On olemas piirang, mida tuleb tunnistada. Raskete analüütikate või AI-inferentsi käivitamine paneelarvutis nõuab tähelepanu soojusdisainile ja töötlemissuutlikkusele. Ventilaatorita seade omab piiratud soojusressurssi. Protsessori koormamine maksimaalselt hermeetilises korpuses ilma piisava soojusjuhtimise disainita põhjustab kiiruslangust ja ebakindlat jõudlust. Töötlekoormuse sobitamine soojusvõimega on osa inseneritööst, mitte järelmõte.
Paigaldus, kus liides muutis töövoogu
Autotööstuse osaleturite tarnija vahetas välja masinatseellu, mis töötas kolmes vahetuses ööpäevas. Olemasolev süsteem kasutas tsükli juhtimiseks nupupaneeli ja eraldi andmekogumisplokki, mis logis tootmisarve. Seadistuse muutmiseks pidid operaatored paberlehe üles leidma, uued parameetrid klahvistikult käsitsi sisestama ja muudatused eraldi näitajal kontrollima.
Asendus oli paneelarvuti, mis oli paigaldatud masinale liikuvale käele. Kasutajaliides kuvas praegust detailiprogrammi, tsükli parameetreid ja osade tootmise reaalajas loendit vastavalt vahetuse eesmärgile. Kui oli vaja seadistusmuudatust, valis operaator uue detaili numbri nimekirjast ja paneelarvuti saatis parameetrite komplekti juhtseadmesse jadaliidese kaudu.
Muudatus, mis kõige rohkem tähtsust omastas, ei olnud riistvaravahetus. Tegelikult oli oluline see, mis toimus tööriista vahetamise ajal. Varasemalt peatas operaatör masina, läks andmekasti juurde, kirjutas tööriista vahetamise aja üles ja käivitas masina uuesti. Paneelarvutiga logiti tööriista vahetamise sündmus automaatselt, kui operaatör puudutas seda sündmust kinnitamiseks ekraani. Ühe kuu jooksul kogunenud andmed näitasid, et kolmest töövahetusest üks võttis alati pikema aega samade tööriistade vahetamisel. See vaatlus põhjustas selle töövahetuse tööriistade paigaldusprotseduuri ülevaatuse ning lünka suutsid nad nädalate jooksul kinni panna. Paneelarvuti ei lahendanud probleemi. Ta tegi selle nähtavaks.
Shenzheni Xin Saike Technology, mille tuntakse ka kui XSK, toodab tööstuslikke arvutusseadmeid alates 2007. aastast ja selle tootmisbaas Dongguanis hõlmab üle 5000 ruutmeetri. Tootevalik hõlmab mini tööstuslikke PC-sid, süsteeme, tööstuslikke paneel-PC-sid ja võrgu turvalisuse platvorme; kõik need on sertifitseeritud CCC-, CE-, FCC-, RoHS- ja TÜV-standardite järgi. Tiimidel, kes vajavad paneel-PC-sid, mille I/O-võimalused või keskkonnatingimused on kohandatud konkreetsetele vajadustele ilma suurte tellimuste tegemiseta, on OEM- ja ODM-teened ning väikesed miinimumtellimushulgad kindlasti kaalumisväärne valik. Seadmed, mis taluvad tööstuslikku kasutamist, ei ole sageli odavaim valik. Need on seadmed, mille tootmisprotsess on spetsiaalselt kavandatud nii, et see sobiks paigalduskeskkonda.