 EN
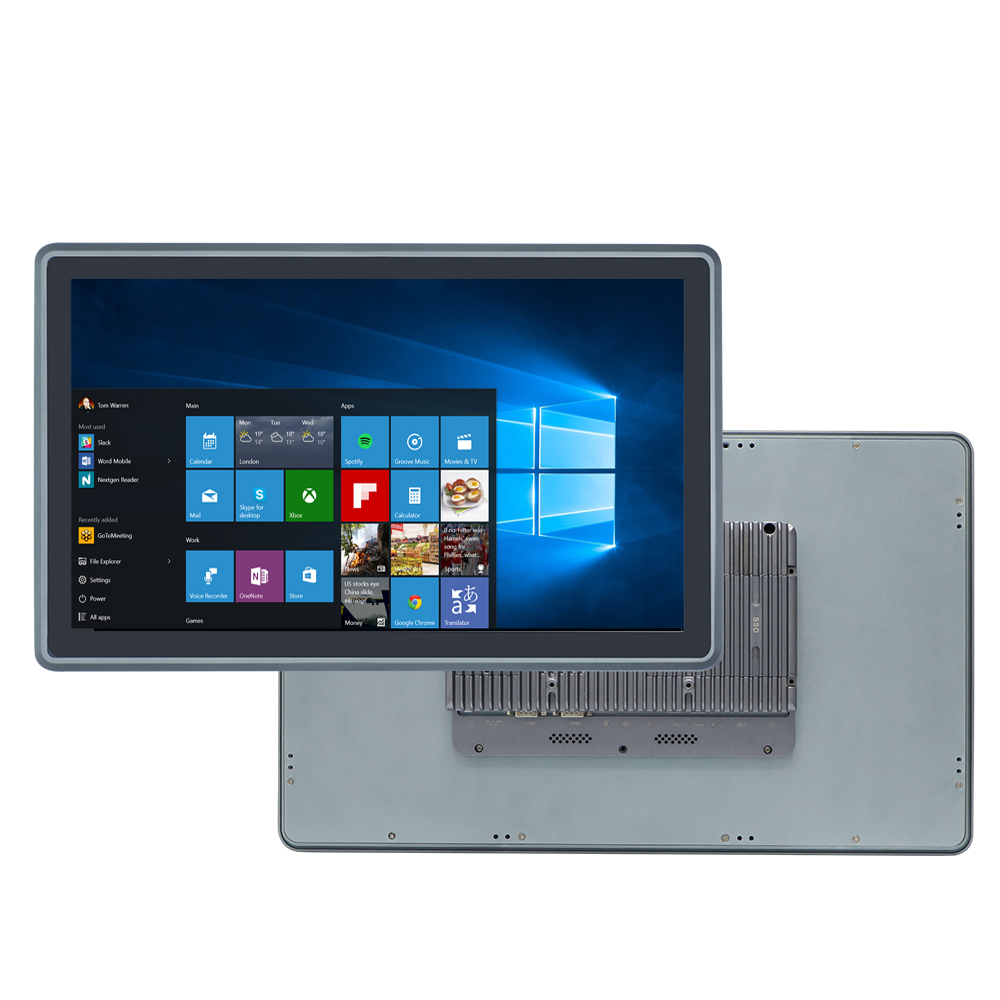
Kosketusnäyttöjen PC:tä tehdasalueelle asennettaessa kyse on vähemmän laitteiston ostamisesta ja enemmän tietokonealustan sovittamisesta tietyn ympäristön fyysisiin ja toiminnallisiin vaatimuksiin. Jos tämä sovitus onnistuu, järjestelmä sulautuu taustalle. Jos sen sijaan valinta menee pieleen, jokainen työvuoro alkaa operaattorin taistelulla käyttöliittymää vastaan.
Monet käyttöönotto-oppaat alkavat prosessorista. Tämä on väärinpäin. Parempi lähtökohta on selkeä määritelmä siitä, missä laite sijaitsee, mihin se tarvitsee liittyä ja kuka sitä käyttää. Kaikki muu – näytön koko, kosketusteknologia ja kuoren suojaluokka – seuraa näistä vastauksista.
Toimintaympäristön määrittäminen ennen kaikkea muuta
Suurin hyöty saadaan suunnitteluharjoituksesta, jossa käydään läpi tarkoitettu asennuspaikka ja luetteloidaan kaikki ympäristötekijät, joihin kosketusnäyttö-PC:llä tulee kohdata. Ei yleistä luokittelua, kuten "tehdas", vaan tarkat olosuhteet.
-
Veden ja kemikaalien altistuminen. Onko pesuproseduuri? Kuinka usein? Mitä puhdistusaineita käytetään? Kuivassa sisätilassa tapahtuva kokoonpano ja korkeapainepesulla varustettu lihaprosessointilinja vaativat täysin erilaisia suojaluokkia.
-
Hiukkaset ja ilmassa olevat kontaminantit. Puun jauhe, metallihiukkaset, viljajauhe ja öljypilvi käyttäytyvät kaikki eri tavoin. Kaksi ensimmäistä laskeutuvat yleensä ja kertyvät. Öljypilvi peittää pinnat ja voi ajan myötä tunkeutua tiivistyksiin.
-
Lämpötilaväli ja lämpökuorma. Asennuspaikan ympäröivä lämpötila on tärkeä, mutta myös sen läheisyydessä olevat asiat vaikuttavat. Esimerkiksi lämmön tuottavan moottorin tai uunin vieressä asennettu paneelitietokone kokee huomattavasti korkeamman paikallislämpötilan kuin huoneen keskilämpötila.
-
Värähtely ja iskut. Koneeseen asennettujen laitteiden kohdalla esiintyy jatkuvaa matalataajuista värähtelyä. Ajoneuvoon asennettujen laitteiden kohdalla esiintyy iskutilanteita esimerkiksi kuoppien ja lastauksen aiheuttamien törmäysten seurauksena. Nämä ovat erilaisia rasitteita, joilla on erilaisia suunnittelullisia vaikutuksia.
-
Sähköinen kohina. Onko läheisyydessä servomoottoriohjaimia, hitsauslaitteita tai muita suuria induktiivisia kuormia? Nämä aiheuttavat korkeataajuista kohinaa teho- ja signaalijohtoihin, mikä voi häiritä kosketusnäytön toimintaa.
Näiden olosuhteiden kirjaaminen kirjallisesti ennen mitään laitteistotarkastelua estää yleisen virheen, jossa yksikkö valitaan hinnan perusteella ja puutteet huomataan vasta asennuksen jälkeen.
Oikean arkkitehtuurin ja muotokoon valinta
Paneelitietokoneet ovat saatavilla erilaisissa konfiguraatioissa, jotka sopivat erilaisiin työnkulkuun. Päätös integroidun paneelitietokoneen ja erillisen laatikkomaisen tietokoneen sekä näytön välillä on yksi ensimmäisistä ratkaisukohtia.
Integroitu paneelitietokone yhdistää tietokoneen, näytön ja kosketusliittymän yhteen koteloon. Se kiinnitetään suoraan paneelin leikkausaukkoon tai koneen kehykseen. Tämä järjestely vähentää johtojen pituutta, yksinkertaistaa kiinnitystä ja pitää laskentalaitteiston lähellä käyttäjää. Se toimii hyvin, kun käyttäjä tarvitsee paikallista visualisointia ja koneen läheisessä ympäristössä on sopivat olosuhteet elektroniikalle.
Laatikkotyyppinen tietokone, joka on yhdistetty erilliseen näyttöön, tarjoaa enemmän joustavuutta. Laskentayksikkö voidaan sijoittaa puhtaampaan tai viileämpiin paikkaan, kuten ohjauskaappiin, kun taas näyttö sijaitsee käyttäjäasemalla. Tämä arkkitehtuuri on järkevä, kun koneen puoleinen ympäristö on liian raskas elektroniikalle, kun useita näyttöjä on kytkettävä yhteen tietokoneeseen tai kun laskentaplatformin ja näytön vaihtoajat eroavat toisistaan.
Muutamia usein huomiotta jääviä muotokysymyksiä:
-
Paneelin leikkausmitat. Leikkausmitta määritetään paneelitietokoneen takakoteloilta, ei etupaneelilta. Vahvista todellinen leikkauspiirros ennen leikkaamista. Muutaman millimetrin virhe leikkausmitassa tarkoittaa, että laite joko ei istu oikein tai jättää näkyvän rakon.
-
Kiinnityssyvyys. Paneelitietokoneen takana tarvitaan tilaa liittimille, kaapelien taivutuksille ja joissakin tapauksissa laajennuskortteille. Pinnallisissa kaapeissa alhaisaprofiilinen laite on ratkaiseva tekijä siinä, sopiiko laite paikalleen vai ei.
-
VESA- ja käsivarren kiinnitys. Koneeseen kiinnitetyt ja nivelkäsivarret perustuvat VESA-malleihin. Tarkista VESA-rei’itysmalli ja ruuvien syvyysrajat, koska liian pitkät ruuvit voivat vahingoittaa sisäisiä komponentteja.
-
Paino ja painopiste. Käsivarrella tai ajoneuvoon asennettu paneelitietokone aiheuttaa rasitusta kiinnityskalusteisiin. Painavampi laite saattaa vaatia vahvemman kiinnikkeen tai erilaisen kiinnitysratkaisun.
Kosketusteknologian sovittaminen todelliseen käyttäjään.
Kosketusteknologia on usein se kohta, jossa käyttöönotot epäonnistuvat – ei siksi, että teknologia olisi huono, vaan siksi, että valittu teknologia ei sovi käyttäjän käsiin.
Projisoitu kapasitiivinen kosketuspaneeli hallitsee nykyaikaisia paneelitietokoneita. Se tukee monikosketusliikkeitä, tarjoaa erinomaisen optisen läpinäkyvyyden ja reagoi kevyesti kosketukseen. Siistissä sisätiloissa ja paljailla sormilla käytettäessä se on paras vaihtoehto.
Ongelmana on suojakäsineiden yhteensopivuus. Standardit projisoidut kapasitiiviset näytöt eivät reagoi luotettavasti paksuihin työkäsineisiin. Jotkut valmistajat tarjoavat suojakäsineisiin säädetyt ohjelmistopäivitykset, jotka parantavat suorituskykyä ohuilla nitrili- tai lateksikäsineillä, mutta paksut nahkakäsineet tai leikkaussuojakäsineet aiheuttavat edelleen ongelmia. Näissä tapauksissa resistiivinen kosketusteknologia on käytännöllisempi vaihtoehto. Resistiiviset näytöt reagoivat paineeseen eivätkä kapasitanssiin, joten ne toimivat kaikilla käsineillä ja jopa kynällä. Kompromissi on heikompi optinen läpinäkyvyys ja monikosketustuen puute, mutta monet teollisuudessa käytetyt ihmisen ja koneen välisten rajapintojen (HMI) sovellukset toimivat täysin yksikosketuksella.
Alla oleva taulukko yhteenvettaa kahden teknologian vertailua yleisissä teollisuuskäyttötilanteissa.
| Tekijä | Projisoitu kapasitiivinen | Vastus |
|---|---|---|
| Paljaan sormen käyttö | Erinomainen | Hyvä |
| Suojakäsineellä varustetun käden käyttö | Rajoitettu (ohjelmiston riippuvainen) | Erinomainen |
| Monikosketustuki | Kyllä | No |
| Optinen selkeys | Korkea | Kohtalainen |
| Vastaus kosteaan näyttöön | Huono laatuinen – kohtalainen | Kohtalainen |
| Kestävyys iskuilta | Hyvä | Kohtalainen |
| Kustannus | Korkeampi | Alempi |
Yleinen virhe on määritellä kapasitiivinen kosketusnäyttö elintarviketeollisuuden tai kylmävarastojen käyttöön, jossa käyttäjät käyttävät eristettyjä käsineitä. Paneeli toimii moitteettomasti laboratoriossa, mutta epäonnistuu käytössä. Sivuston käynti ja käyttäjien käsiin pukeutumisen tarkastelu kestää viisi minuuttia ja estää kuukausien mittaisen turhautumisen.
Yhteyksien, virran ja I/O-suunnittelu
Paneelitietokoneen liitäntälukumäärä määrittää, mitä laitteita se voi yhdistää ilman ulkoisia sovittimia. Jokainen lisätty sovitin lisää mahdollista vianaiheutta ja vaatii lisäksi erillistä hankintaa ja varastointia.
Aloita luettelemalla kaikki laitteet, joihin paneelitietokoneen täytyy ottaa yhteys. Tyypillinen konepuolen asennus saattaa sisältää:
-
PLC:n tai liikkeenohjaimen RS232-, RS485- tai Ethernet-yhteyden kautta
-
Viivakoodilukijan tai RFID-lukijan USB-yhteyden kautta
-
Etikettitulostimen tai raporttitulostimen USB- tai Ethernet-yhteyden kautta
-
Teollisuusverkon yhteyden toisen Ethernet-portin kautta
-
Digitaaliset anturit tai toimilaitteet GPIO-yhteyden kautta
Tuo luettelo kuluttaa portteja nopeasti. Paneelitietokone, jossa on yksi Ethernet-portti ja kaksi USB-porttia, vaatii suurimmassa osassa todellisia asennuksia sovittimia. Yksikön määrittely, jossa on kaksinkertainen Ethernet-yhteys, neljä tai useampi USB-portti ja useita sarjaportteja, vähentää sovittimien määrää ja yksinkertaistaa kaapelointia.
Virta on toinen yhteysnäkökohta, jota aliarvioidaan. Teollisuusympäristöissä ei harvoin tarjoilla puhtaita 24 V DC -virtalähteitä. Laajat jännitealueet, tyypillisesti 9–36 V DC tai laajemmat, mahdollistavat paneelitietokoneen toiminnan jänniteheilahteluiden aikana, jotka syntyvät, kun läheisessä laitteistossa kytketään laitteita päälle ja pois päältä. Käänteisen napaisuuden suojaus ja ylijännitesuojaus ovat perustasoa koskevia odotuksia. Yksikkö, joka ei täytä näitä vaatimuksia, saattaa toimia moitteettomasti laboratoriossa, mutta epävakautua kentällä, jossa vian diagnosoiminen on vaikeaa ja sen väärästä syytä tekeminen ohjelmistoon helppoa.
Power over Ethernet -tekniikkaa kannattaa harkita paneelitietokoneissa, jotka asennetaan paikkoihin, joissa erillisen virtajohtimen vetäminen on vaikeaa tai kallista. PoE-kykyinen paneelitietokone saa sekä virran että tiedot yhdellä Ethernet-kaapelilla, mikä yksinkertaistaa asennusta ja vähentää kaapelien sekasortoa. Kompromissina on, että PoE:n virransyöttörajoitus on rajoitettu, joten tämä ratkaisu soveltuu vain alhaisemman tehon paneelitietokoneisiin eikä välttämättä suurten näyttöjen ohjaamiseen tai vaativiin laskentatehtäviin käytettäviin laitteisiin.
Ohjelmiston käyttöönotto ja määrittäminen laajassa mittakaavassa
Laitteiston asennus on yleensä suoraviivainen osa. Ohjelmiston määrittäminen on se kohta, jossa moniyksikköisten käyttöönottojen monimutkaisuus kasvaa.
Kun paneelitietokone käyttää standardia käyttöjärjestelmää, kuten Windowsia tai Linuxia, asetustyö sisältää HMI- tai SCADA-suoritusaikaympäristön asentamisen, tiedonsiirtopohjaisten ajurien määrittämisen, käyttäjätilejen asettamisen ja turvallisuuskäytäntöjen soveltamisen. Yhden yksikön kohdalla tämä on hallittavissa. Kun yksiköitä on koko tehtaassa viisikymmentä, manuaalinen toiminta johtaa epäjohdonmukaisuuteen ja kuluttaa suunnitteluaikaa.
Tehokkaampi tapa on suorittaa ohjelmistokuvaukset tuotannossa tai varastointivaiheessa. Hallittu järjestelmäkuva, joka sisältää käyttöjärjestelmän, ajurit, suoritusaikaympäristön ja asetustiedostot, voidaan asentaa ja testata ennen kuin yksikkö lähetetään. Käyttöpaikalla yksikkö kytketään päälle, muodostaa verkkoyhteyden ja on valmis lopulliseen asetukseen. Tämä menetelmä vähentää paikan päällä tarvittavaa suunnitteluaikaa ja varmistaa, että kaikki käyttöön otettavat yksiköt aloittavat samasta peruspisteestä.
Viestintäajurin määrittäminen on yleinen syy käyttöönoton vaikeuksiin. Paneelitietokoneen täytyy puhua samaa protokollaa kuin ohjausjärjestelmä (PLC) tai muu ohjain. Modbus TCP ja OPC UA ovat laajasti tuettuja ja hyvin dokumentoituja. Omien valmistajien protokollat saattavat vaatia valmistajan erityisiä ajureita, jotka on hankittava ja lisensioitava erikseen. Ajurin saatavuuden varmistaminen ennen laitteiston valintaa estää tilanteen, jossa paneelitietokone saapuu paikalle, mutta ei pysty kommunikoimaan laitteiston kanssa, jota varten se ostettiin.
Käyttöönotto, jossa piilona ollut ongelma oli sähkön laatu
Integraattori oli ottamassa käyttöön joukon paneelitietokoneita pakkauslinjalla. Laitteet oli asennettu kullekin asemalle, kytketty linjan ohjausjärjestelmään (PLC) Ethernet-verkkoyhteydellä ja niissä ajettiin räätälöityä HMI-sovellusta. Kaikki toimi päivävuorolla.
Yövuoro ilmoitti välillä tapahtuvista kosketusongelmista ja joskus näytön jäämisestä. Ongelmaa ei esiintynyt testauksen aikana. Se ilmestyi vain silloin, kun linja toimi täydellä teholla ja kaikki asemat olivat käytössä.
Tutkinta kesti useita päiviä. Paneelitietokoneet olivat lämpötila- ja värähtelymäärittelyjensä sisällä. Ethernet-kaapelointi testattiin virheettömäksi. HMI-ohjelmiston lokit eivät näyttäneet virheitä. Lopulta teknikko, joka tarkkaili virtalähteen syöttöä oskilloskoopilla, huomasi jännitepiikkejä 24 V DC -syötössä aina kun tietty servomoottorin ohjain kytkettiin päälle. Piikit olivat nopeita ja lyhyitä, mutta ne riittivät häiritsemään paneelitietokoneen kosketusohjainta.
Korjaus sisälsi suodattimen asentamisen vaikutettujen paneelitietokoneiden virtasyöttöön sekä pienen eristävän muuntajan lisäämisen kosketusohjaimen signaalipolkuun. Ongelman juurisyy ei ollut viallinen paneelitietokone. Se oli sähkönlaatukysymys, joka ilmeni vain tietyissä käyttöolosuhteissa, ja sen erottaminen vaati systemaattista lähestymistapaa.
Tämä skenaario havainnollistaa, miksi teho-olosuhteiden säätö ja suodatus ansaitsevat huomiota suunnitteluvaiheessa. Paneelitietokoneen määrittely vahvalla syöttösuodatuksella ja tarvittaessa ulkoisen linjasäätimen lisääminen on pieni kustannus verrattuna siihen katkosaikaan ja vianmääritystyöhön, joita tehonlaatua koskevat viat aiheuttavat.
Huolto, kestävyys ja elinkaarisuunnittelu
Teollisuusympäristöissä käytettävien paneelitietokoneiden odotetaan toimivan vuosia, usein jatkuvassa käytössä. Huollon ja lopullisen korvaamisen suunnittelu kuuluu vastuulliseen käyttöönottoon.
Muutamia käytäntöjä, jotka pidentävät palveluelämää ja yksinkertaistavat huoltoa:
-
Säännöllinen näytön puhdistus. Pöly ja öljy kerääntyvät kosketuspinnalle ja heikentävät kosketusherkkyyttä sekä voivat aiheuttaa virheellisiä kosketuksia. Määritelty puhdistusohjelma sopivilla puhdistusaineilla estää tämän.
-
Liittimien tarkastus. Värinä voi löystää liittimiä ajan myötä. Säännölliset tarkastukset ja virta-, verkkoyhteys- sekä sarjayhteysliittimien uudelleen asennus havaitsevat ongelmat ennen kuin ne aiheuttavat vian.
-
Lämmönkuljetuspolun ylläpito. Ilman tuuletinta toimivissa laitteissa pölyn kertyminen ulkoiseen lämmönvaihtimeen tai kotelon pinnalle heikentää lämmön poistumista. Näiden pintojen puhdistaminen palauttaa lämmönhallinnan suorituskyvyn.
-
Varalaitteestrategia. Konfiguroituna säilytettävä varapaneelitietokone paikalla mahdollistaa viallisen laitteen vaihdon muutamassa minuutissa sen sijaan, että odotettaisiin uuden laitteen toimitusta. Varalaitteen tulee olla kuvattu ja konfiguroitu täsmälleen samalla tavoin kuin käytössä olevat laitteet.
Elinkaassuunnittelu on yhtä tärkeää. Teollisuuden paneelitietokoneita odotetaan usein pysyvän käytössä viisi vuotta tai pidempään. Prosessorit ja piirisarjat ovat lyhyempiä tuotantokausia kuin se. Valmistaja, joka sitoutuu tietyn alustan pitkäaikaiseen saatavuuteen ja ilmoittaa elinkaaren päättymisajankohdasta hyvissä ajoin, mahdollistaa tehdasoperaattoreiden suunnitella laitteiden vaihdot ilman tuotannon keskeytystä.
Shenzhen Xin Saike Technology, joka toimii nimellä XSK, on valmistanut teollisuuslaskentalaiteita vuodesta 2007 lähtien Dongguanissa sijaitsevasta valmistustilasta, jonka pinta-ala ylittää 5 000 neliömetriä. Tuotevalikoima kattaa pienikokoiset teollisuusPC:t, upotetut järjestelmät, teollisuuspaneelitietokoneet ja verkkoturvallisuusalustat, ja tuotteet ovat saaneet sertifikaatit CCC, CE, FCC, RoHS ja TUV. Asennustiimejä varten, jotka tarvitsevat paneelitietokoneita, joissa on mukautettu I/O-toiminnallisuus, ympäristöluokitus tai kiinnitysratkaisut ilman suuria tilaustiloja, OEM- ja ODM-palvelut sekä alhaiset vähimmäistilausmäärät tarjoavat käytännöllisen tavan siirtyä vaatimusmäärittelystä asennettuun laitteistoon. Paneelitietokoneen asennus onnistuu, kun laitteisto sopii käyttöympäristöön, ohjelmisto on konfiguroitu ennen laitteen lähettämistä ja valmistaja ymmärtää, mitä järjestelmän jatkuvan toiminnan varmistaminen vaatii asennustiimin lähdettyä paikalta.
Sisällysluettelo
- Toimintaympäristön määrittäminen ennen kaikkea muuta
- Oikean arkkitehtuurin ja muotokoon valinta
- Kosketusteknologian sovittaminen todelliseen käyttäjään.
- Yhteyksien, virran ja I/O-suunnittelu
- Ohjelmiston käyttöönotto ja määrittäminen laajassa mittakaavassa
- Käyttöönotto, jossa piilona ollut ongelma oli sähkön laatu
- Huolto, kestävyys ja elinkaarisuunnittelu