 EN
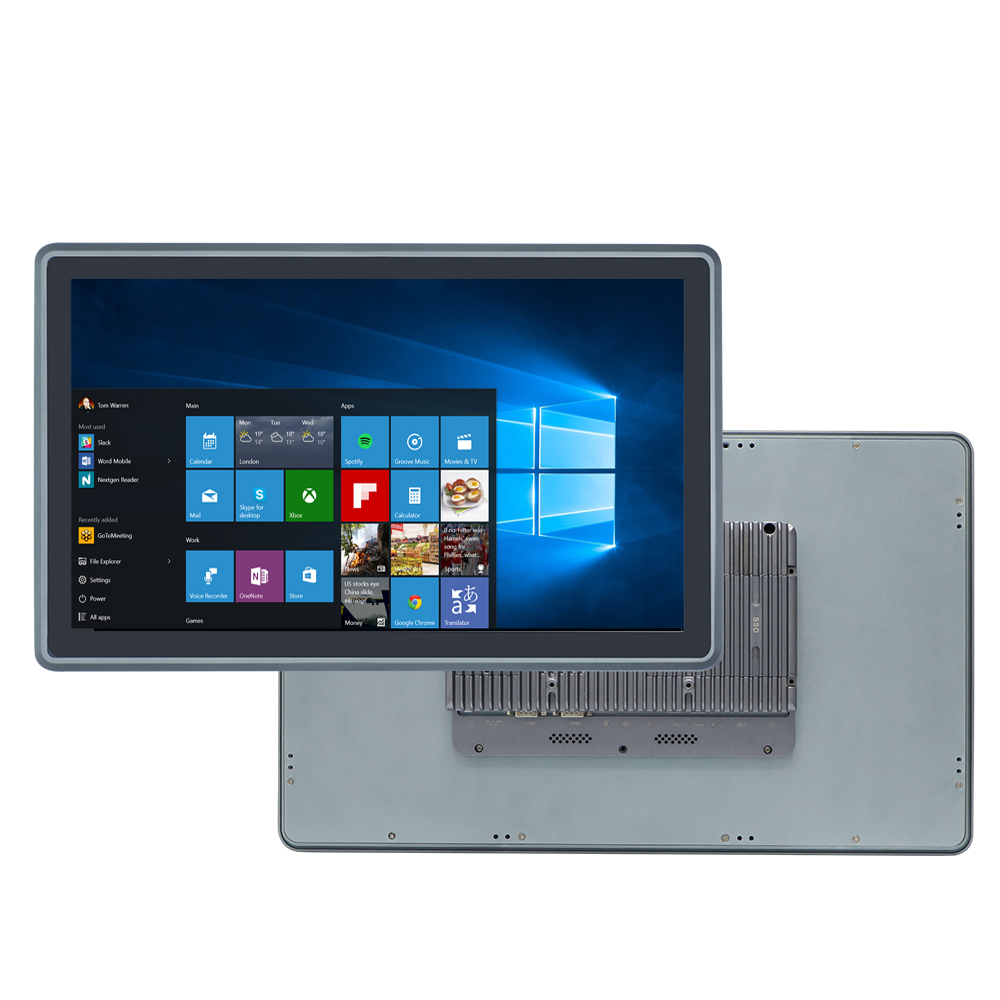
Déployer des ordinateurs dotés de panneaux tactiles sur un plancher d’usine implique moins l’achat de matériel que l’adéquation d’une plateforme informatique aux réalités physiques et opérationnelles d’un environnement spécifique. Réussir cette adéquation fait disparaître le système en arrière-plan. L’échouer signifie que chaque poste commence par un opérateur en lutte contre l’interface.
De nombreux guides de déploiement commencent par le processeur. C’est à l’envers. Le meilleur point de départ est une définition claire de l’emplacement où l’appareil sera installé, des éléments auxquels il devra se connecter et des personnes qui l’utiliseront. Tout le reste — taille de l’écran, technologie tactile, indice de protection de l’enceinte — découle directement de ces réponses.
Définir l’environnement d’exploitation avant toute autre chose
L’exercice de planification le plus utile consiste à parcourir le site d’installation prévu et à dresser la liste de tous les facteurs de contrainte environnementale auxquels l’ordinateur à panneau tactile sera exposé. Pas simplement la catégorie générale, comme « usine », mais bien les conditions spécifiques.
-
Exposition à l’eau et aux produits chimiques. Existe-t-il une procédure de nettoyage à haute pression ? À quelle fréquence ? Quels agents nettoyants sont utilisés ? Une zone d’assemblage intérieure sèche et une ligne de transformation de viande soumise à des nettoyages à haute pression nécessitent des indices de protection totalement différents.
-
Particules et contaminants aéroportés. La poussière de bois, les copeaux métalliques, la poussière de céréales et le brouillard d’huile se comportent tous différemment. Les deux premiers ont tendance à se déposer et à s’accumuler. Le brouillard d’huile recouvre les surfaces et peut, avec le temps, pénétrer les joints d’étanchéité.
-
Plage de températures et charge thermique. La température ambiante à l’emplacement de montage est importante, mais l’est tout autant ce qui se trouve à proximité. Un PC de panneau monté à côté d’un variateur ou d’un four générant de la chaleur subit une température locale nettement supérieure à la moyenne ambiante.
-
Les vibrations et les chocs. Les unités montées sur machine subissent des vibrations continues à basse fréquence. Celles montées sur véhicules subissent des chocs dus aux nids-de-poule ou aux impacts liés au chargement. Il s’agit de contraintes différentes, impliquant des conséquences distinctes sur la conception.
-
Bruit électrique. Y a-t-il des variateurs de vitesse, des équipements de soudage ou des charges inductives importantes à proximité ? Ces éléments injectent du bruit haute fréquence sur les lignes d’alimentation et les lignes de signal, ce qui peut perturber le fonctionnement du panneau tactile.
Consigner par écrit ces conditions avant le début de toute évaluation matérielle permet d’éviter l’erreur courante consistant à sélectionner une unité uniquement sur la base de son prix, puis à découvrir un écart après installation.
Choisir l’architecture et le facteur de forme appropriés
Les PC intégrés dans un panneau sont proposés dans diverses configurations adaptées à différents flux de travail. La décision entre un PC intégré dans un panneau et un PC boîtier séparé couplé à un écran constitue l’un des premiers choix à effectuer.
Un PC intégré dans un panneau regroupe l’ordinateur, l’écran et l’interface tactile dans un seul boîtier. Il se monte directement dans une découpe de panneau ou sur un châssis de machine. Cette configuration réduit la longueur des câblages, simplifie le montage et maintient le matériel informatique à proximité de l’opérateur. Elle convient bien lorsque l’opérateur a besoin d’une visualisation locale et que l’environnement proche de la machine est adapté aux équipements électroniques.
Un PC en boîtier couplé à un écran séparé offre plus de flexibilité. L’unité de calcul peut être installée dans un emplacement plus propre ou plus frais, par exemple à l’intérieur d’un tableau de commande, tandis que l’écran est placé au poste de l’opérateur. Cette architecture s’avère pertinente lorsque l’environnement côté machine est trop contraignant pour les composants électroniques, lorsqu’il faut relier plusieurs écrans à un seul ordinateur, ou encore lorsque la plateforme de calcul et l’écran présentent des cycles de remplacement différents.
Quelques considérations relatives au format qui sont souvent négligées :
-
Dimensions de l’ouverture dans le panneau. L’ouverture est définie par le boîtier arrière du PC intégré au panneau, et non par le rebord frontal. Vérifiez impérativement le plan d’ouverture réel avant toute découpe. Une erreur de quelques millimètres entraîne soit un mauvais positionnement de l’appareil, soit un espace disgracieux.
-
Profondeur de montage. L’arrière du PC intégré au panneau nécessite un espace libre pour les connecteurs, les courbures des câbles et, dans certains cas, les cartes d’extension. Dans les armoires peu profondes, un modèle profil bas fait la différence entre une installation possible et impossible.
-
Fixation VESA et sur bras. Les installations sur machine et sur bras articulé reposent sur les motifs VESA. Vérifiez le motif de trous VESA et les limites de profondeur des vis, car des vis trop longues peuvent endommager les composants internes.
-
Poids et centre de gravité. Un PC intégré monté sur un bras ou sur un véhicule exerce une contrainte sur le matériel de fixation. Un appareil plus lourd peut nécessiter un support renforcé ou une stratégie de fixation différente.
Adapter la technologie tactile à l’opérateur réel
La technologie tactile est souvent à l’origine d’échecs de déploiement, non pas parce qu’elle est défectueuse, mais parce que la technologie choisie ne convient pas aux mains de l’utilisateur.
Les panneaux tactiles à capacité projetée dominent les PC intégrés modernes. Ils prennent en charge les gestes multi-touch, offrent une excellente clarté optique et réagissent à une simple pression légère. Dans des environnements intérieurs propres et avec des opérateurs utilisant leurs doigts nus, ils constituent le meilleur choix.
L'élément à considérer est la compatibilité avec les gants. Les panneaux capacitifs projetés standard ne réagissent pas de façon fiable aux gants de travail épais. Certains fabricants proposent un micrologiciel adapté aux gants, qui améliore les performances avec des gants fins en nitrile ou en latex, mais les gants épais en cuir ou résistants aux coupures restent problématiques. Dans ces cas, la technologie tactile résistive constitue une option plus pratique. Les panneaux résistifs réagissent à la pression plutôt qu’à la capacité, ce qui signifie qu’ils fonctionnent avec tout type de gant, ainsi qu’avec un stylet. L’inconvénient est une moindre clarté optique et l’absence de prise en charge du multitouch, mais pour de nombreuses applications industrielles d’interfaces homme-machine (IHM), une opération monodigitale est parfaitement suffisante.
Le tableau ci-dessous résume la comparaison des deux technologies dans des scénarios industriels courants.
| Facteur | Capacitif projeté | Résistif |
|---|---|---|
| Utilisation avec doigts nus | Excellent | Bon |
| Utilisation avec gants | Limitée (dépend du micrologiciel) | Excellent |
| Prise en charge du multi-touch | Oui | No |
| Clarté optique | Élevé | Modéré |
| Réaction à un écran mouillé | Faible à modérée | Modéré |
| Résistance aux chocs | Bon | Modéré |
| Coût | Supérieur | Moins élevé |
Une erreur courante consiste à spécifier une commande tactile capacitive pour une application de transformation alimentaire ou de stockage frigorifique, où les opérateurs portent des gants isolants. Le panneau fonctionne parfaitement en laboratoire, mais échoue sur le terrain. Visiter le site et observer ce que les opérateurs portent réellement aux mains est un exercice de cinq minutes qui évite des mois de frustrations.
Planifier la connectivité, l’alimentation et les E/S
Le nombre d’interfaces d’un PC de panneau détermine les dispositifs auxquels il peut se connecter sans adaptateurs externes. Chaque adaptateur ajouté à un déploiement constitue un point de défaillance supplémentaire et un composant supplémentaire à approvisionner et à stocker.
Commencez par dresser la liste de tous les dispositifs avec lesquels le PC de panneau doit communiquer. Une installation typique côté machine pourrait inclure :
-
Un automate programmable (PLC) ou un contrôleur de mouvement via RS232, RS485 ou Ethernet
-
Un lecteur de codes-barres ou un lecteur RFID via USB
-
Une imprimante d’étiquettes ou une imprimante de rapports via USB ou Ethernet
-
Une connexion au réseau d’usine via un deuxième port Ethernet
-
Des capteurs ou actionneurs numériques via GPIO
Cette liste épuise rapidement les ports. Un PC intégré doté d’un seul port Ethernet et de deux ports USB nécessitera des adaptateurs pour la plupart des installations réelles. Choisir un modèle équipé de deux ports Ethernet, de quatre ports USB ou plus, et de plusieurs ports série permet de réduire le nombre d’adaptateurs et de simplifier la gestion des câbles.
L’alimentation constitue l’autre aspect de la connectivité souvent sous-estimé. Les environnements industriels fournissent rarement une alimentation CC propre de 24 V. Des plages d’entrée à large tension, généralement de 9 à 36 V CC ou plus étendues, permettent au PC intégré de supporter les baisses et les pics de tension qui surviennent lorsque des équipements voisins sont mis sous tension ou hors tension. La protection contre la polarité inversée et la gestion des surtensions sont des exigences de base. Un appareil dépourvu de ces fonctionnalités peut fonctionner correctement en laboratoire, mais présenter des pannes intermittentes sur site, où celles-ci sont difficiles à diagnostiquer et facilement attribuées à tort à un problème logiciel.
L’alimentation par Ethernet (PoE) mérite d’être envisagée pour les PC intégrés installés dans des endroits où le tirage d’un câble d’alimentation séparé est difficile ou coûteux. Un PC intégré compatible PoE reçoit à la fois l’alimentation et les données via un seul câble Ethernet, ce qui simplifie l’installation et réduit l’encombrement des câbles. L’inconvénient est que les budgets d’alimentation PoE sont limités ; cette solution convient donc aux PC intégrés à faible consommation et peut ne pas être viable pour des unités pilotant de grands écrans ou exécutant des charges de calcul intensives.
Déploiement et configuration logiciels à grande échelle
L’installation matérielle est généralement la partie la plus simple. C’est la configuration logicielle qui rend complexes les déploiements impliquant plusieurs unités.
Lorsqu’un PC intégré fonctionne sous un système d’exploitation standard tel que Windows ou Linux, la configuration comprend l’installation de l’environnement d’exécution HMI ou SCADA, la mise en place des pilotes de communication, la configuration des comptes utilisateurs et l’application des politiques de sécurité. Pour une unité unique, cette tâche est réalisable. En revanche, pour cinquante unités réparties dans une usine, une configuration manuelle entraîne des incohérences et consomme du temps d’ingénierie.
Une approche plus efficace consiste à effectuer l’imagerie logicielle au stade de la production ou de la préparation. Une image système contrôlée — comprenant le système d’exploitation, les pilotes, les logiciels d’exécution et les fichiers de configuration — peut être installée et testée avant l’expédition de l’unité. Sur site de déploiement, l’unité s’allume, se connecte au réseau et est prête pour la configuration finale. Cette méthode réduit les heures d’ingénierie sur site et garantit que chaque unité d’un déploiement démarre à partir d’une base identique.
La configuration du pilote de communication constitue une source fréquente de difficultés lors du déploiement. L’ordinateur industriel intégré (panel PC) doit utiliser le protocole employé par l’automate programmable (PLC) ou le contrôleur. Les protocoles Modbus TCP et OPC UA sont largement pris en charge et bien documentés. Les protocoles propriétaires peuvent nécessiter des pilotes spécifiques au fournisseur, qu’il faut obtenir et licencier séparément. Vérifier la disponibilité des pilotes avant la sélection du matériel permet d’éviter une situation où l’ordinateur industriel intégré est livré mais ne peut pas communiquer avec les équipements qu’il a été acheté pour piloter.
Un déploiement où la qualité de l’alimentation électrique était le problème caché
Un intégrateur mettait en service un ensemble d’ordinateurs industriels intégrés sur une ligne d’emballage. Les unités étaient montées à chaque poste, connectées à l’automate programmable de la ligne via Ethernet et exécutaient une application HMI personnalisée. Tout fonctionnait correctement pendant le quart de jour.
Le quart de nuit a signalé des défaillances intermittentes du tactile et des blocages occasionnels de l’écran. Le problème ne s’est jamais produit lors des tests. Il n’apparaissait que lorsque la ligne tournait à pleine vitesse, avec tous les postes actifs.
L’enquête a duré plusieurs jours. Les PC de panneau respectaient leurs spécifications en matière de température et de vibrations. Le câblage Ethernet s’est révélé sans défaut lors des tests. Les journaux du logiciel HMI ne contenaient aucune erreur. Finalement, un technicien surveillant l’alimentation électrique à l’aide d’un oscilloscope a remarqué des transitoires de tension sur l’alimentation continue 24 V chaque fois qu’un certain variateur de servo-moteur entrait en fonctionnement. Ces transitoires étaient rapides et brefs, mais suffisamment intenses pour perturber le contrôleur tactile du PC de panneau.
La solution consistait à installer un filtre de ligne sur l’alimentation électrique des PC de panneau concernés et à ajouter un petit transformateur d’isolement sur le trajet du signal du contrôleur tactile. La cause racine n’était pas un PC de panneau défectueux. Il s’agissait d’un problème de qualité de l’alimentation électrique, qui ne se manifestait que dans des conditions de fonctionnement spécifiques, et dont l’identification a nécessité une approche méthodique.
Ce scénario illustre pourquoi la régulation et le filtrage de l’alimentation méritent une attention particulière lors de la phase de planification. Spécifier un PC intégré doté d’un filtrage d’entrée robuste, et ajouter, le cas échéant, un conditionneur de ligne externe, représente un coût minime comparé aux temps d’arrêt et aux efforts de diagnostic engendrés par des pannes liées à l’alimentation.
Maintenance, durabilité et planification du cycle de vie
Les PC intégrés utilisés dans des environnements industriels sont conçus pour fonctionner pendant plusieurs années, souvent en marche continue. Prévoir la maintenance et, éventuellement, le remplacement fait partie d’un déploiement responsable.
Quelques pratiques permettant d’allonger la durée de vie utile et de simplifier la maintenance :
-
Nettoyage régulier de l’écran. L’accumulation de poussière et d’huile sur la surface tactile altère la sensibilité au toucher et peut provoquer des déclenchements intempestifs. Un calendrier de nettoyage défini, associé à des agents nettoyants adaptés, permet d’éviter ce phénomène.
-
Vérification des connecteurs. Les vibrations peuvent desserrer progressivement les connecteurs. Des contrôles périodiques, ainsi que le rebranchement des connexions d’alimentation, réseau et série, permettent de détecter les problèmes avant qu’ils ne provoquent une panne.
-
Entretien du chemin thermique. Pour les unités sans ventilateur, l’accumulation de poussière sur le dissipateur thermique externe ou sur les surfaces du châssis réduit la dissipation de chaleur. Le nettoyage de ces surfaces restaure les performances thermiques.
-
Stratégie d’unité de rechange. Conserver sur site un ordinateur industriel intégré (panel PC) configuré en tant que pièce de rechange signifie qu’une unité défectueuse peut être remplacée en quelques minutes, plutôt que d’attendre l’expédition d’un remplacement. Cette unité de rechange doit être clonée et configurée de façon identique aux unités déployées.
La planification du cycle de vie est tout aussi importante. Les ordinateurs industriels intégrés (panel PCs) sont souvent conçus pour rester en service pendant cinq ans ou plus. Or, les processeurs et les jeux de composants (chipsets) ont des cycles de production plus courts. Un fabricant qui s’engage à assurer la disponibilité à long terme d’une plateforme donnée et qui communique clairement, bien à l’avance, les dates de fin de commercialisation (end-of-life), permet aux responsables d’usine de planifier les remplacements sans perturber la production.
Shenzhen Xin Saike Technology, opérant sous le nom XSK, conçoit et fabrique du matériel informatique industriel depuis 2007 depuis sa base de production située à Dongguan, couvrant plus de 5 000 mètres carrés. Sa gamme de produits comprend des mini PC industriels, des systèmes embarqués, des PC industriels à écran tactile intégré et des plateformes de sécurité réseau, avec des certifications incluant CCC, CE, FCC, RoHS et TUV. Pour les équipes de déploiement nécessitant des PC à écran tactile intégré configurés selon des exigences spécifiques en matière d’entrées/sorties, de classement environnemental ou d’arrangements de fixation — sans avoir à s’engager sur des volumes importants — les services OEM et ODM, ainsi que les faibles quantités minimales de commande, offrent une solution pratique pour passer des spécifications au matériel installé. Le succès d’un déploiement de PC à écran tactile intégré repose sur trois éléments : un matériel adapté à l’environnement d’installation, un logiciel préconfiguré avant l’expédition de l’appareil, et un fabricant capable de garantir la continuité du fonctionnement du système une fois l’équipe d’installation partie.
Table des matières
- Définir l’environnement d’exploitation avant toute autre chose
- Choisir l’architecture et le facteur de forme appropriés
- Adapter la technologie tactile à l’opérateur réel
- Planifier la connectivité, l’alimentation et les E/S
- Déploiement et configuration logiciels à grande échelle
- Un déploiement où la qualité de l’alimentation électrique était le problème caché
- Maintenance, durabilité et planification du cycle de vie