 EN

Le marché des mini PC a atteint environ 24,7 milliards de USD en 2025 et devrait progresser vers 46,3 milliards de USD d’ici 2035, soit une croissance annuelle moyenne d’environ 6,6 %. Ces chiffres semblent impressionnants sur une présentation commerciale. Mais interrogez toute personne dirigeant effectivement une ligne de production, et la conversation bascule aussitôt sur les pénuries de mémoire, les problèmes thermiques, et la réalité brutale suivante : les marques plus petites n’ont progressé que de 1,5 % au quatrième trimestre 2025, tandis que les cinq grands acteurs se sont partagé l’ensemble du reste.
Cet écart raconte une histoire. Les petits fabricants d’ordinateurs ne perdent pas parce qu’ils fabriquent de mauvais produits. Beaucoup d’entre eux en fabriquent d’excellents. Ils perdent parce que le sol continue de bouger sous leurs pieds, et les entreprises qui survivent sont celles qui considèrent la rigueur industrielle, et non le marketing, comme le véritable facteur différenciant.
Ce qui distingue les ordinateurs industriels des ordinateurs grand public
Un ordinateur embarqué sans ventilateur semble simple vu de l’extérieur : un châssis métallique, quelques ports, éventuellement un support pour rail DIN. L’ingénierie à l’intérieur n’a rien de simple.
Le refroidissement par conduction constitue le premier défi technique majeur. En l’absence de ventilateur, la chaleur doit circuler depuis le processeur à travers le dissipateur thermique, puis vers le châssis, et enfin vers la surface de fixation. Chaque interface thermique de cette chaîne doit être parfaitement conçue. Un écart d’une fraction de millimètre dans la pastille thermique, ou une vis non serrée selon les spécifications, peut engendrer un point chaud réduisant la durée de vie des composants. Les systèmes conçus pour fonctionner entre −25 °C et 70 °C n’atteignent pas cette plage de températures par hasard : elle résulte d’une conception rigoureuse du chemin thermique et d’une constance élevée dans la fabrication.
Ensuite vient la partie alimentation. Les environnements industriels exposent les équipements à des creux et des pics de tension ainsi qu’à des bruits électriques que l’électronique grand public ne connaît jamais. La conformité à la norme IEC 61000-6-2 exige une immunité aux champs radioélectriques passant de la valeur standard de 3 V/m à 10 V/m, et une immunité aux perturbations conduites allant de 3 V à 10 V. Respecter ces valeurs implique des choix techniques précis en matière de filtrage, d’isolement et d’agencement des circuits imprimés — ce qui augmente à la fois le coût et la complexité. Il est impossible de pallier ces déficiences a posteriori.
Le tableau ci-dessous montre comment les exigences diffèrent entre un mini-ordinateur commercial typique et un système embarqué industriel.
| Exigence | Mini-ordinateur commercial | Pc industriel embarqué |
|---|---|---|
| Conception thermique | Refroidissement actif par ventilateur | Refroidissement passif par conduction sans ventilateur |
| Température de fonctionnement | 0 °C à 40 °C (typique) | –25 °C à 70 °C (variantes à large plage de températures) |
| Immunité CEM (rayonné) | 3 V/m | 10 V/m selon la norme IEC 61000-6-2 |
| Immunité CEM (conduit) | 3 V | 10 V selon la norme IEC 61000-6-2 |
| Montage | Sur bureau ou fixation VESA | Rail DIN, montage mural, montage sur panneau |
| Disponibilité sur l’ensemble du cycle de vie | 12-18 Mois | minimum de 5 à 7 ans |
Cette dernière ligne compte davantage que la plupart des acheteurs ne le réalisent. Un mini-PC commercial pourrait utiliser une révision de carte mère qui sera interrompue dans l’année. Pour un déploiement d’automatisation industrielle impliquant des centaines d’unités, cela constitue une catastrophe. Les fabricants spécialisés en petits ordinateurs industriels planifient les cycles de vie des composants sur des fenêtres de 5 à 7 ans, parfois plus longues, car remplacer des contrôleurs périphériques sur l’ensemble d’une ligne de production n’est pas une opération que personne souhaite effectuer deux fois.
L’atelier de fabrication est l’endroit où les promesses sont mises à l’épreuve
Entrez dans l’atelier de fabrication d’un fabricant sérieux d’ordinateurs industriels, et vous remarquerez immédiatement quelque chose : le rythme y est plus lent qu’une chaîne de montage d’électronique grand public, et cela est intentionnel.
Les tournevis à couple contrôlé sont standard, et non optionnels. Chaque vis a une spécification, et chaque spécification implique une séquence précise. Pourquoi ? Parce que les vibrations constituent l’un des principaux facteurs de défaillance des systèmes embarqués sur le terrain. Une vis légèrement desserrée en usine devient une vis complètement desserrée après six mois de vibrations mécaniques, et une vis desserrée entraîne un dysfonctionnement intermittent presque impossible à diagnostiquer à distance.
La protection contre les décharges électrostatiques (ESD) reçoit une attention tout aussi rigoureuse. Les cartes mères, les modules mémoire et les jeux de composants intégrés dans ces systèmes sont sensibles aux dommages causés par les ESD, qui peuvent ne pas apparaître lors des tests initiaux. Une décharge endommageant une piste aujourd’hui peut se manifester sous forme de comportement intermittent plusieurs mois plus tard. Les postes de travail anti-ESD, les bracelets de mise à la terre pour poignets et les emballages en mousse conductrice ne sont pas de la bureaucratie : ils font la différence entre un produit fiable et un produit générant des demandes de garantie.
Le revêtement conforme est une autre étape qui distingue l’industriel du commercial. Les cartes électroniques reçoivent une fine couche protectrice afin de résister à l’humidité, aux projections salines et à la poussière. L’épaisseur de ce revêtement doit être contrôlée dans une fourchette très étroite : trop mince, la protection devient inefficace ; trop épais, la dissipation thermique en souffre. Après application, une inspection aux ultraviolets confirme une couverture uniforme sur les zones critiques. Ce n’est pas un travail spectaculaire, mais c’est ce type de maîtrise des procédés qui détermine si un système survivra trois ans dans une usine chimique ou tombera en panne au bout de six mois.
Pourquoi l’approvisionnement en composants constitue-t-il une crise silencieuse
Si un sujet empêche les petits fabricants d’ordinateurs de dormir la nuit en 2026, c’est bien la disponibilité de la mémoire.
Le responsable de la recherche d’IDC, Jitesh Ubrani, l’a dit sans détour : « Les grandes marques d’électronique grand public sont bien placées pour tirer parti de leur échelle et de leurs allocations mémoire afin de capter des parts de marché aux dépens des fournisseurs plus petits et régionaux. Toutefois, la gravité de la pénurie accroît le risque que ces marques plus petites ne survivent pas. » Il ne s’agit pas d’une prédiction concernant la qualité des produits ou les capacités techniques. C’est un avertissement relatif au pouvoir d’achat.
Le mécanisme fonctionne ainsi : les fabricants de mémoire allouent leurs approvisionnements en fonction des engagements de volume. Une entreprise qui commande des millions d’unités bénéficie d’une priorité. Une entreprise qui commande des dizaines de milliers d’unités attend. Lorsque l’offre se restreint, l’acheteur plus petit ne paie pas seulement davantage ; il peut tout simplement ne recevoir aucune allocation, ou n’en recevoir qu’une quantité inférieure à celle nécessaire pour honorer ses commandes en cours.
IDC s'attend à ce que les prix de vente moyens augmentent en 2026, car les fournisseurs se recentrent sur des systèmes milieu de gamme et haut de gamme afin de compenser les coûts des composants. Pour les petits fabricants d’ordinateurs, ce recentrage est délicat. Passer vers le haut de gamme signifie entrer en concurrence plus directe avec des marques établies disposant de ressources techniques plus importantes et de relations commerciales plus solides. Rester dans le segment économique revient à voir les marges se réduire à néant.
Les entreprises qui gèrent efficacement cette situation partagent généralement plusieurs caractéristiques. Elles maintiennent des stocks tampons pour les composants critiques, même lorsque les coûts de stockage sont élevés. Elles conçoivent leurs produits en intégrant une grande flexibilité au niveau des composants, afin qu’une rupture d’approvisionnement auprès d’un seul fournisseur ne paralyse pas l’ensemble d’une gamme de produits. Enfin, elles tissent des relations étroites avec des distributeurs et des fournisseurs alternatifs bien avant qu’une crise ne survienne. Il ne s’agit pas ici de techniques d’approvisionnement astucieuses. Il s’agit plutôt de reconnaître que la résilience de la chaîne d’approvisionnement est un problème d’ingénierie, et non uniquement une question d’achat.
Un déploiement de dispositif médical ayant mis en lumière des lacunes cachées
Il y a quelques années, un projet impliquant des équipements de diagnostic au point de soins dans un réseau hospitalier a rencontré un problème qui ressemblait à un bogue logiciel, mais n’en était pas un.
Les systèmes étaient des unités compactes sans ventilateur, montées à l’intérieur d’enceintes étanches sur des chariots mobiles. Ils fonctionnaient parfaitement en laboratoire. Dans l’hôpital, les unités situées dans certaines ailes redémarrageaient ou se bloquaient occasionnellement. L’équipe logicielle a passé des semaines à rechercher des conflits de pilotes avant qu’une personne ne remarque que les pannes se concentraient autour des salles d’imagerie.
Le problème provenait en fait des interférences électromagnétiques. Les chariots de diagnostic passaient à proximité d’équipements d’IRM et de tomodensitométrie, et les systèmes embarqués n’étaient pas suffisamment blindés contre les émissions rayonnées présentes dans cet environnement. La solution a nécessité une refonte de la mise à la terre de l’enceinte et l’ajout de filtres sur l’alimentation électrique. Les unités ayant réussi les essais fondamentaux de compatibilité électromagnétique (EMC) en laboratoire ont tout de même échoué dans le monde réel, car les essais en laboratoire ne reproduisaient pas les conditions spécifiques du terrain.
Ce genre de scénario illustre précisément pourquoi l’écart entre un mini-ordinateur grand public et un système embarqué industriel correctement conçu revêt une importance capitale. Un appareil destiné aux consommateurs pourrait réussir les essais standard de la partie 15 de la réglementation de la FCC, puis se dégrader dans un couloir d’hôpital. La différence ne réside pas dans le processeur ni dans la mémoire vive. Elle tient aux décisions techniques accumulées concernant le blindage, la mise à la terre, le filtrage et la conception de l’enceinte.
Pour les équipes qui définissent des ordinateurs embarqués destinés à des environnements sensibles, la leçon est claire : interrogez-vous sur les conditions d’essai, et non uniquement sur les certifications. Le marquage CE ou la déclaration de conformité à la FCC attestent d’un niveau minimal de conformité. Ils ne garantissent pas, en revanche, le bon fonctionnement dans l’environnement électromagnétique spécifique où le système sera réellement mis en service.
Des essais de fiabilité capables de prédire effectivement les performances sur le terrain
Il existe une différence significative entre tester un produit et le tester selon une méthode qui simule son déploiement réel.
Un ordinateur industriel typique subit plusieurs étapes de validation avant son expédition. L’inspection visuelle permet de détecter les défauts évidents. Les essais fonctionnels vérifient le bon fonctionnement des ports, des affichages et des interfaces de communication. Les contrôles de configuration système confirment que les logiciels et les composants matériels correspondent aux spécifications de fabrication. Il s’agit là de conditions minimales.
L’essai le plus révélateur est le test de vieillissement accéléré (burn-in). Les unités de qualité industrielle fonctionnent souvent sous charge, à des températures élevées, pendant de longues périodes. La durée exacte varie selon le fabricant et l’application, mais le principe reste constant : soumettre le système à une contrainte suffisamment forte pour qu’apparaissent en usine — et non sur le terrain — les défaillances survenant tôt dans sa durée de vie. Des microfissures au niveau des joints de soudure, une dérive des paramètres des condensateurs ou des interfaces thermiques limites tendent à se manifester sous une charge thermique soutenue. Un système qui fonctionne à basse température pendant quelques heures dans une pièce climatisée n’a pas véritablement été testé.
Il existe ici une limitation pratique qu’il convient de reconnaître. Les tests de brûlage (burn-in) entraînent des coûts et un surcroît de temps. Ce n’est pas une démarche que chaque petit fabricant peut se permettre à grande échelle, surtout pour des configurations personnalisées à faible volume. La réponse honnête est que tous les produits ne nécessitent pas le même niveau de validation. Un lecteur pour signalétique numérique dans un espace commercial climatisé a des exigences de fiabilité différentes de celles d’un contrôleur pilotant une machine-outil à commande numérique dans un atelier de travail des métaux. Adapter le protocole de test à l’environnement de déploiement fait partie de ce qui distingue les fabricants expérimentés de ceux qui sont encore en phase d’apprentissage.
Que rechercher réellement chez un partenaire de fabrication
La fiche technique importe moins que le processus qui la sous-tend. Voici ce qui distingue généralement les petits fabricants d’ordinateurs compétents des autres.
-
Planification du cycle de vie. Demandez combien de temps la plateforme principale restera disponible. Si la réponse est « aussi longtemps que les composants seront commercialisés », cela constitue un signal d’alerte. Les clients industriels exigent des engagements exprimés en années, non en trimestres.
-
Données de validation thermique. Exigez les résultats des essais de température, et non seulement l’affirmation de la plage de fonctionnement. Un système certifié pour 70 °C doit être accompagné de données prouvant qu’il fonctionne effectivement à 70 °C sous charge, et non simplement qu’il ne s’arrête pas immédiatement.
-
Transparence de la chaîne d’approvisionnement. Comprendre quels composants présentent un risque de source unique, ainsi que les plans de secours existants pour chacun d’eux, est essentiel pour toute personne déployant des systèmes à grande échelle.
-
Profondeur de personnalisation. Les services OEM et ODM varient fortement. Certains fabricants proposent uniquement des ajustements mineurs à une conception de référence. D’autres peuvent modifier la disposition de la carte, la configuration des entrées/sorties (I/O) et l’enveloppe mécanique. Savoir quel niveau de personnalisation est disponible avant de s’engager dans un cycle de conception permet d’éviter des mois de retravaux.
-
Documentation des essais. Chaque unité doit disposer d’enregistrements d’essais traçables. En cas de défaillance sur le terrain, la capacité à récupérer les données d’essai exactes associées à ce numéro de série est inestimable pour l’analyse de la cause première.
Il ne s’agit pas de préférences abstraites. Ce sont des critères pratiques qui déterminent si un déploiement réussit ou se transforme en cauchemar pour le support.
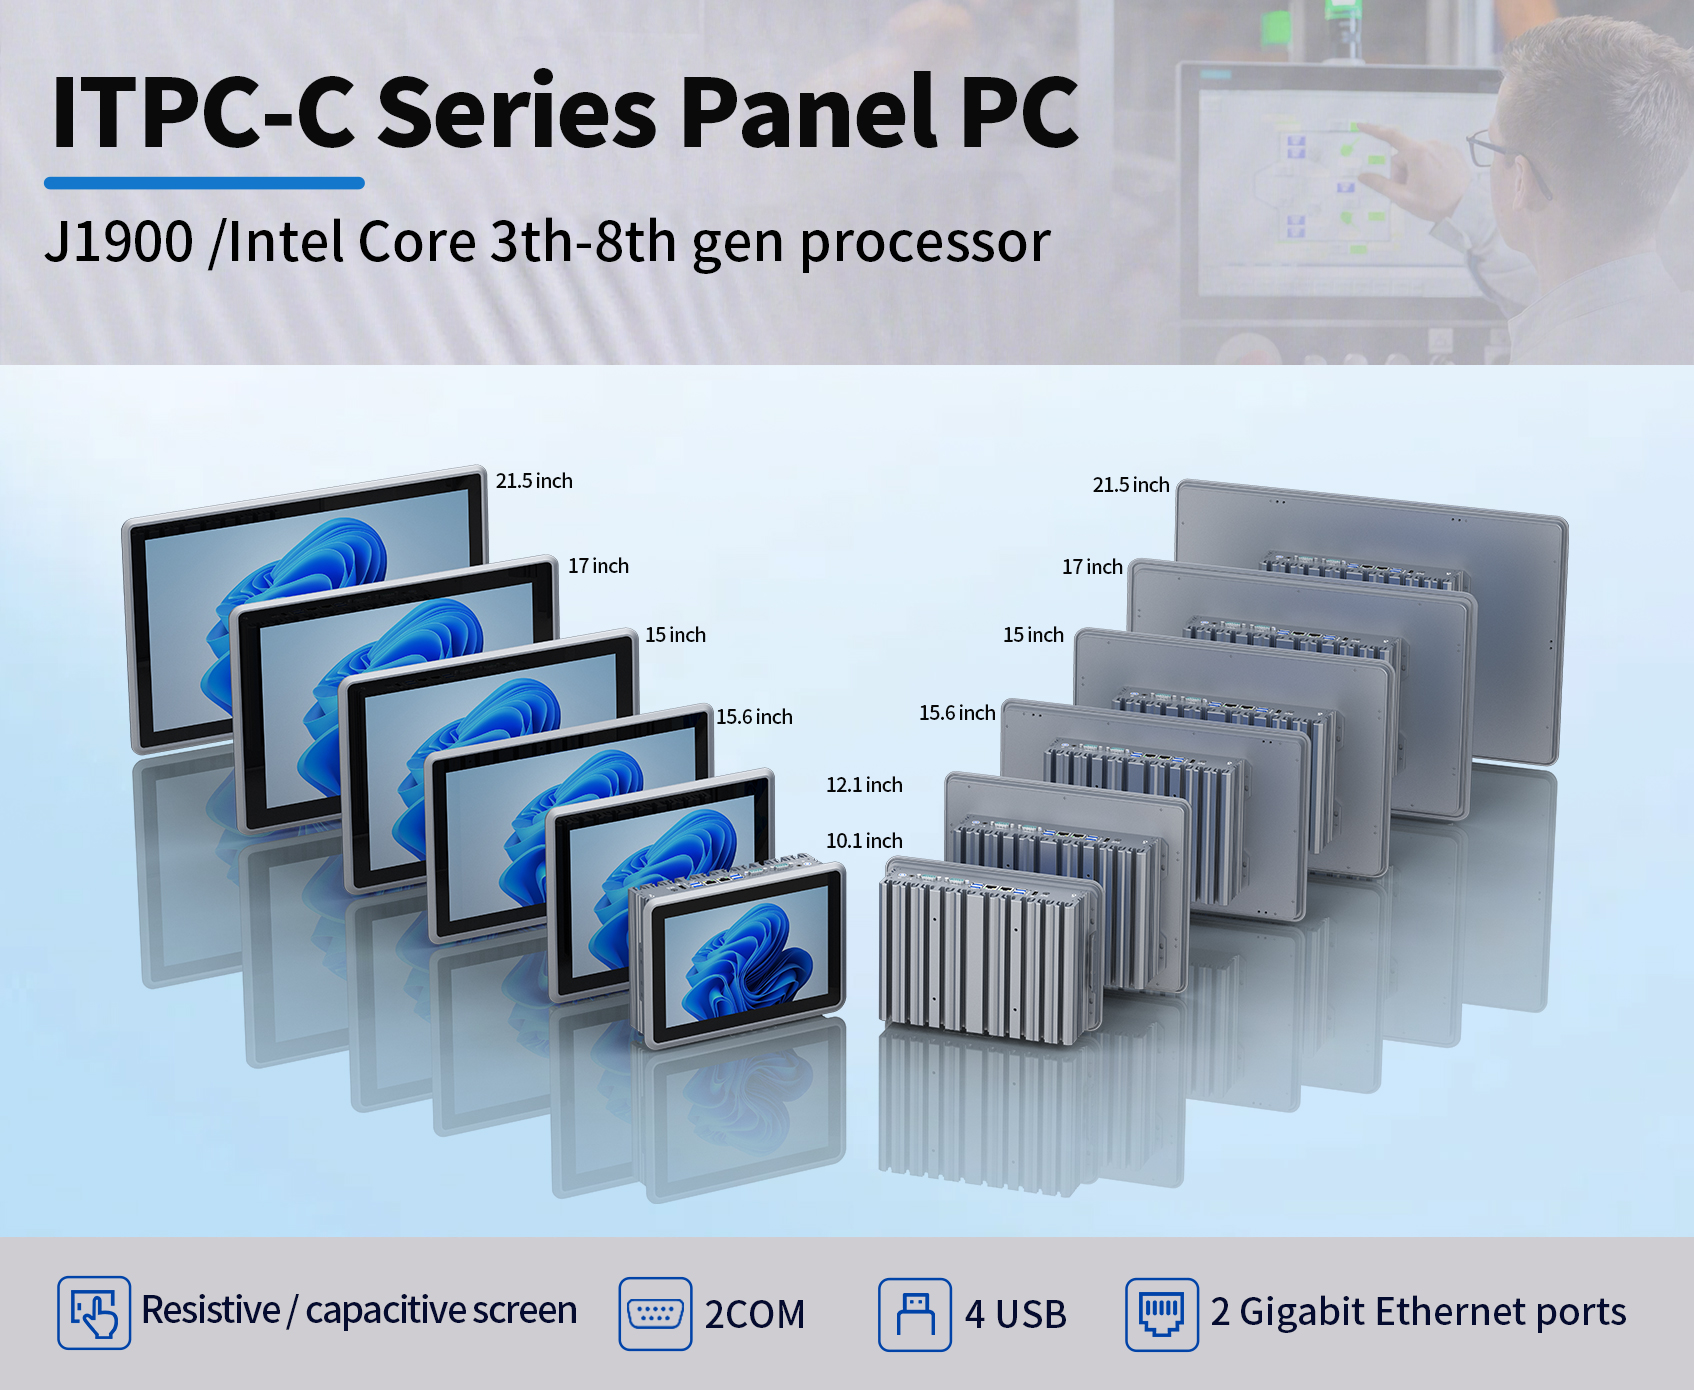
Shenzhen Xin Saike Technology, connue sous le nom de XSK, opère sur ce marché depuis plus de deux décennies. Son site de fabrication, situé à Dongguan, couvre une superficie supérieure à 5 000 mètres carrés, et sa gamme de produits comprend des mini PC industriels, des systèmes embarqués, des PC industriels à écran tactile et des plateformes de sécurité réseau. L’entreprise détient des certifications telles que CCC, CE, FCC, RoHS et TUV, et propose des services OEM/ODM avec des quantités minimales de commande réduites — un avantage déterminant pour les équipes nécessitant une personnalisation sans devoir s’engager dans des volumes propres au grand public. Pour les acheteurs qui évaluent des partenaires, cette combinaison de capacité industrielle avérée et de souplesse dans la structure des commandes mérite une attention particulière, surtout lorsqu’il s’agit d’éviter d’intégrer un dispositif grand public dans une application industrielle, là où il n’a jamais été conçu pour fonctionner durablement.
Table des matières
- Ce qui distingue les ordinateurs industriels des ordinateurs grand public
- L’atelier de fabrication est l’endroit où les promesses sont mises à l’épreuve
- Pourquoi l’approvisionnement en composants constitue-t-il une crise silencieuse
- Un déploiement de dispositif médical ayant mis en lumière des lacunes cachées
- Des essais de fiabilité capables de prédire effectivement les performances sur le terrain
- Que rechercher réellement chez un partenaire de fabrication