 EN

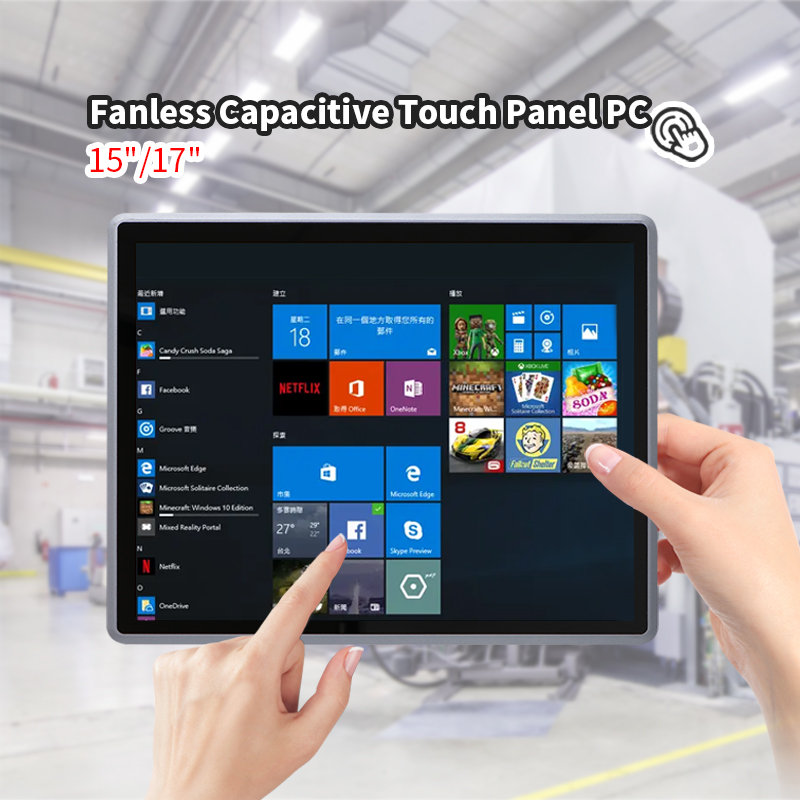
Le marché mondial des ordinateurs industriels à écran tactile était estimé à environ 2,48 milliards de dollars américains en 2025 et devrait atteindre environ 3,81 milliards de dollars américains d’ici 2032, avec un taux de croissance annuel composé d’environ 6,4 %. Ce chiffre traduit davantage qu’une demande stable : il révèle une mutation structurelle dans la façon dont les opérations industrielles gèrent l’aspect humain de l’automatisation.
Prenons l’ancienne configuration typique d’une ligne de production. Un tableau de commande est installé dans un coin, contenant un automate programmable (PLC). Un opérateur s’approche pour vérifier un indicateur, note la valeur sur un bloc-notes, puis retourne à la machine pour effectuer un réglage. Les données sont dispersées en trois endroits : la machine, le papier et la mémoire de l’opérateur. Lorsque quelqu’un finit par identifier une tendance, celle-ci est déjà devenue un problème.
Un ordinateur industriel à écran tactile simplifie ce flux de travail. L’interface est située au point d’action. L’opérateur voit la mesure, ajuste le paramètre, et la modification est enregistrée automatiquement. Un seul écran remplace un bloc-notes, un indicateur et une traversée de l’atelier. Ce n’est pas une amélioration marginale. C’est une façon différente de travailler.
Les opérateurs utilisent effectivement l’interface lorsqu’elle est bien conçue
Le facteur déterminant le plus important pour savoir si une interface numérique sera adoptée sur le sol d’une usine est la confiance que les opérateurs lui accordent. La résistance face aux nouvelles technologies sur le lieu de production n’a généralement rien à voir avec la peur des ordinateurs. Elle découle plutôt d’expériences passées avec des systèmes lents, peu réactifs ou exigeant une succession de touches qui rendait une tâche simple plus longue que la méthode manuelle.
Un panneau tactile à capacité projetée modifie cette dynamique lorsqu’il est correctement mis en œuvre. La réaction au toucher est immédiate, l’interface répond aux doigts nus et, avec un réglage adéquat du micrologiciel, également aux mains gantées. Les opérateurs d’une ligne d’emballage portant des gants en nitrile peuvent confirmer un défaut d’un simple tapotement, plutôt que de devoir se rendre jusqu’à un armoire et en ouvrir la porte.
La taille de l’afficheur compte davantage que ne le suggèrent la plupart des listes de vérification d’achat. Un panneau de 10 pouces monté à hauteur des yeux sur un châssis de machine est lisible à distance bras tendu. Un panneau de 15 pouces installé sur un pupitre de commande permet une densité d’information accrue sans surcharge visuelle. Les tailles d’écran des PC industriels intégrés varient généralement entre environ 7 et 27 pouces, la fourchette intermédiaire de 10 à 15 pouces couvrant la majorité des besoins des postes opérateurs. Une taille inadaptée donne soit un « timbre-poste » exigeant un effort de concentration pour la lecture, soit une « affiche » qui envahit le poste de travail sans apporter d’information exploitable.
Lorsque l’environnement dicte les spécifications matérielles
Il y a une raison pour laquelle les PC industriels à écran intégré semblent surdimensionnés par rapport à un ordinateur tout-en-un grand public : l’environnement l’exige.
La poussière est le premier ennemi. Dans les ateliers de menuiserie, les usines de transformation des céréales et les installations de fabrication métallique, les particules fines se déposent sur toutes les surfaces horizontales. Un ordinateur refroidi par ventilateur aspire ces particules à travers son boîtier et les dépose sur les dissipateurs thermiques et les cartes électroniques. Au fil des mois, le transfert thermique se détériore, ce qui entraîne une limitation des performances ou un arrêt du système. Les conceptions sans ventilateur éliminent entièrement ce mode de défaillance en s’appuyant sur la conduction thermique à travers le boîtier.
L’humidité ajoute une autre contrainte. Une usine de transformation alimentaire qui procède à des nettoyages par rinçage entre les postes de travail a besoin d’équipements capables de résister à des jets d’eau à haute pression. Le système de notation IP permet aux acheteurs d’associer l’appareil au régime de nettoyage utilisé. IP65 signifie étanche aux poussières et protégé contre les jets d’eau à basse pression. IP66 offre une protection renforcée contre les jets puissants. IP69K couvre les rinçages à haute pression et haute température. Choisir un PC intégré doté d’une classe IP inadaptée à la méthode de nettoyage employée est une erreur dont les conséquences ne deviennent évidentes qu’après la défaillance de l’appareil.
Les variations de température comptent également. Un système installé dans un entrepôt non chauffé, dans un climat froid, doit démarrer de façon fiable à des températures nettement inférieures à zéro degré Celsius. Un appareil placé sur le sol d’une fonderie doit continuer de fonctionner lorsque la température ambiante dépasse les seuils tolérés par un équipement grand public. Les conceptions adaptées à une large plage de températures ne sont pas une simple caractéristique marketing : ce sont une exigence essentielle qui détermine si une installation fonctionnera aussi bien en janvier qu’en août.
La profondeur d’intégration distingue un terminal d’un outil
La valeur d’un ordinateur industriel à écran tactile dépasse l’écran lui-même. C’est sa connectivité qui lui permet de fonctionner comme un véritable nœud au sein de l’architecture de commande.
Un ordinateur industriel à écran tactile bien équipé comporte généralement plusieurs ports série, des interfaces Ethernet et des entrées/sorties numériques. Dans une application de commande de machine, les ports série se connectent au automate programmable (PLC) ou au contrôleur de mouvement. Le port Ethernet s’intègre au réseau d’usine pour la transmission des données. Les entrées numériques peuvent lire un capteur confirmant qu’une pièce est correctement positionnée avant que l’opérateur lance un cycle. Cette profondeur d’intégration signifie que l’ordinateur industriel à écran tactile peut remplacer plusieurs composants distincts : l’ancien terminal IHM, un enregistreur de données autonome et la passerelle de communication.
Le tableau ci-dessous compare les capacités d’intégration d’un terminal d’affichage basique et d’un ordinateur industriel à écran tactile correctement configuré.
| Capacité | Terminal d’affichage basique | PC intégré avec écran tactile |
|---|---|---|
| Ports série (RS232/485) | 0-1 | 2 à 6 typiques |
| Ethernet | 1 | 2 avec prise en charge du teaming |
| E/S numériques | Aucun | GPIO pour capteurs et relais |
| Le stockage local des données | Aucun | SSD M.2, configurable |
| Traitement des bords | Limité | Processeur complet, jusqu’à 32 Go de mémoire vive |
| Protocoles réseau | Lien d’affichage uniquement | Modbus, OPC UA, MQTT |
Cette dernière ligne est là où réside le véritable avantage. Un terminal d’affichage affiche uniquement ce qu’un autre appareil lui demande d’afficher. En revanche, un ordinateur de panneau exécutant une application « edge » peut prétraiter les données, éliminer les parasites et n’envoyer en amont que des événements significatifs. Dans une usine équipée de centaines de capteurs, ce filtrage réduit le trafic réseau et rend les données effectivement transmises plus exploitables.
L’informatique « edge » déplace l’intelligence au point d’utilisation
La transition vers l’informatique « edge » constitue l’un des facteurs qui redéfinissent les fonctions attendues des ordinateurs de panneau industriels. Plutôt que d’envoyer chaque point de données à un serveur central puis d’attendre une réponse, l’ordinateur de panneau prend les décisions localement.
Imaginez une station d’inspection visuelle. Une caméra capture une image de chaque pièce pendant qu’elle avance sur un convoyeur. L’ordinateur monobloc exécute l’algorithme d’inspection, compare le résultat à une tolérance et déclenche un mécanisme de rejet si la pièce ne satisfait pas aux critères. Tout cela se produit en quelques millisecondes, sans aller interroger une salle serveur. La différence de latence entre le traitement local et un aller-retour réseau fait la différence entre détecter un défaut en ligne et le détecter après qu’un lot entier ait déjà été expédié.
Cette capacité de traitement local ne remplace pas le système central. Elle modifie ce que le système central reçoit. Au lieu d’un flux continu de données brutes, le serveur reçoit des résultats résumés, des événements d’exception et des données de tendance à une fréquence réduite. Cela permet une utilisation plus efficace à la fois du réseau et de l’attention humaine qui le surveille.
Il existe une limitation qu’il convient de reconnaître. Exécuter des analyses lourdes ou des inférences d’IA sur un PC intégré à un panneau exige une attention particulière portée à la conception thermique et à la marge de traitement disponible. Une unité sans ventilateur dispose d’un budget thermique limité. Pousser un processeur à ses limites dans un boîtier étanche, sans une conception adéquate du chemin thermique, entraîne un ralentissement (throttling) et des performances irrégulières. Adapter la charge de traitement aux capacités thermiques fait partie intégrante de l’ingénierie, et non une réflexion secondaire.
Un déploiement où l’interface a transformé le flux de travail
Un fournisseur de pièces automobiles modernisait une cellule d’usinage fonctionnant en trois postes par jour. La configuration existante utilisait un panneau à boutons-poussoirs pour le contrôle du cycle et une boîte distincte de collecte de données, qui enregistrait les quantités produites. Les modifications de paramètres nécessitaient qu’un opérateur consulte une fiche papier, saisisse manuellement les nouveaux paramètres via un clavier et vérifie ces modifications sur un afficheur séparé.
Le remplacement consistait en un ordinateur à écran tactile (panel PC) monté sur un bras articulé fixé à la machine. L’interface affichait le programme de pièce en cours, les paramètres de cycle et un décompte en temps réel des pièces produites par rapport à l’objectif prévu pour le poste de travail. Lorsqu’un changement de configuration était nécessaire, l’opérateur sélectionnait le nouveau numéro de pièce dans une liste, puis le panel PC envoyait l’ensemble des paramètres au contrôleur via une liaison série.
Le changement le plus significatif n’était pas le remplacement du matériel. Il s’agissait de ce qui se produisait pendant un changement d’outil. Auparavant, l’opérateur arrêtait la machine, se rendait à la boîte de données, notait manuellement l’heure du changement d’outil, puis redémarrait la machine. Grâce à l’ordinateur industriel tactile, l’événement « changement d’outil » était enregistré automatiquement dès que l’opérateur touchait l’écran pour l’acquiescer. Sur une période d’un mois, les données accumulées sur les changements d’outils ont révélé qu’un des trois postes de travail mettait systématiquement plus de temps pour effectuer les mêmes changements d’outils. Cette observation a conduit à revoir la procédure de montage des outils pour ce poste, et l’écart a été comblé en quelques semaines. L’ordinateur industriel tactile n’a pas résolu le problème. Il l’a rendu visible.
Shenzhen Xin Saike Technology, connue sous le nom de XSK, fabrique du matériel informatique industriel depuis 2007, avec une base de production à Dongguan s’étendant sur plus de 5 000 mètres carrés. Sa gamme de produits comprend des mini PC industriels, des systèmes embarqués, des PC industriels à écran tactile et des plateformes de sécurité réseau, tous certifiés CCC, CE, FCC, RoHS et TUV. Pour les équipes nécessitant des PC à écran tactile configurés selon des exigences spécifiques en matière d’entrées/sorties ou de conditions environnementales, sans pour autant engager de volumes importants, les services OEM et ODM ainsi que les faibles quantités minimales de commande constituent une option intéressante. Le matériel capable de résister sur un sol d’usine n’est que rarement la solution la moins chère : c’est celui dont le processus de fabrication a été conçu en tenant compte de l’environnement de déploiement.
Table des matières
- Les opérateurs utilisent effectivement l’interface lorsqu’elle est bien conçue
- Lorsque l’environnement dicte les spécifications matérielles
- La profondeur d’intégration distingue un terminal d’un outil
- L’informatique « edge » déplace l’intelligence au point d’utilisation
- Un déploiement où l’interface a transformé le flux de travail