 EN

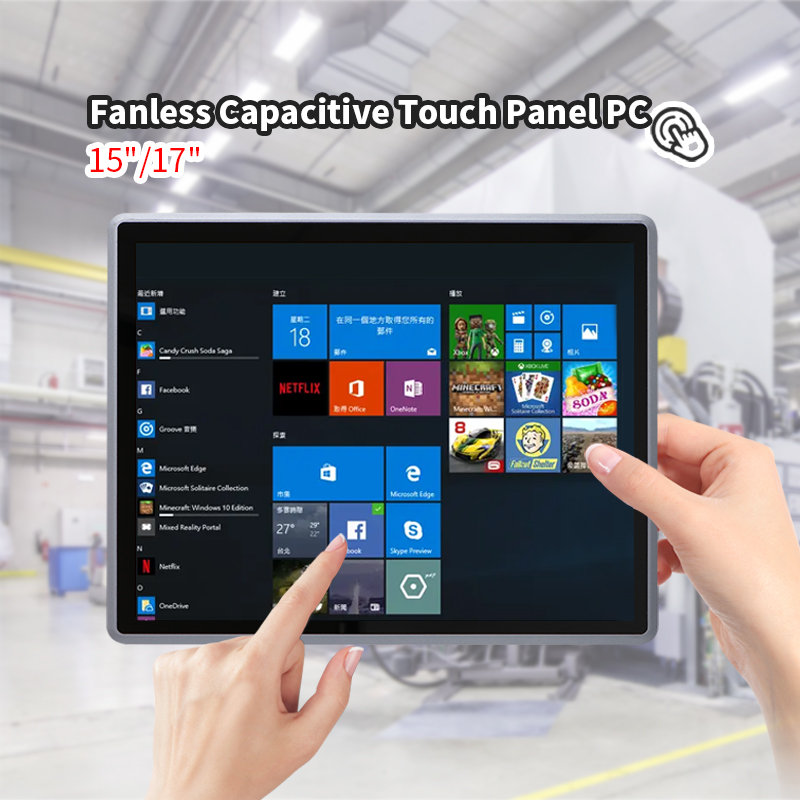
Alþjóðlegur markaðurinn fyrir iðnaðarhringstýrsluskráningarvarp var metinn í um það bil 2,48 milljarða bandaríkjadala árið 2025 og er spáð að hann nái 3,81 milljarða bandaríkjadala árið 2032, með árlegu samsettum vexti um 6,4%. Þessi tala víðkaði ekki aðeins á stöðugri eftirspurn. Hún bendir á sameindarlega breytingu á því hvernig iðnaðaraðgerðir meðhöndla mannlega hliðina við sjálfvirkni.
Hugsum okkur gamla uppsetninguna á venjulegri framleiðslulínu. Stýrikerfi situr í horninu með PLC inni. Starfsmaður fer yfir til að athuga mælitæki, skrifar niðurstöðu á skjalasafn og fer síðan aftur til vélarinnar til að gera stillingu. Gögnin eru í þremur staðum: í vélinni, á pappírinu og í minni starfsmannsins. Áður en einhver sér áskrift, er áskriftin þegar vandamál.
Vinnusamur snjallskjár tölvu samþættingar þessa vinnuferli. Viðmótin eru á staðnum þar sem aðgerðin fer fram. Starfsmaðurinn sér niðurstöðuna, stillir breytuna og breytingin er sjálfkrafa skráð. Ein skjár skiptir fyrir skrifaborð, mælitæki og gang yfir gólf. Þetta er ekki bara lítil fórumbætun. Þetta er nýr háttur að vinna.
Starfsmenn nota í raun viðmótin þegar þau eru rétt gerð
Hæsta ákvarðandi þátturinn fyrir hvort stafrænt viðmót verður tekið upp á framleiðslusvæði er hvort starfsmenn hafa traust til þess. Andstöðu við nýja tækni á framleiðslusvæði hefur oftast ekkert að gera við ótta við tölvur. Hún kemur frekar af fyrrum reynslu með kerfi sem voru hæg, ósvarað, eða kölluðu á röð af ýtingum sem gerðu einfalda verkefni lengri en handvirkt framkvæmd.
Framlagsgreindur snertigagnspönnu breytir því ástandi þegar hún er rétt innleidd. Snertisviðbrögðin eru strax eftir snertingu, viðmótin viðkenna óvörðu fingur og, með réttri fyrirfararstillingu, einnig fingur í vörðu. Starfsfólk á pakkaníu sem notar nitrílvörður getur staðfest villa með einum snertingu í stað þess að ganga til skáps og opna hurð.
Stærð skjásins er mikilvægri en flest kauplistar gefa til kynna. 10-tommus skjár, sem er festur á augnhæð á vélarhring, er lesanlegur á armalengd. 15-tommus skjár á stýriborði gerir kleift að birta meiri upplýsingaþéttleika án þess að skjárinn verði of fullur. Skjárastærðir í iðnaðarstýribúnaði eru venjulega á bilinu 7–27 tomma, en miðbilinu 10–15 tomma dekkir flest þörf starfsfólks við stýristöður. Rangur stærðarskálari gefur annaðhvort litla skjá sem krefst þess að horfa á hann með hálfloka augum eða stór skjá sem tekur yfir stöðuna án þess að bæta við notandiupplýsingum.
Þegar umhverfið ákvarðar tæknihlutaskilyrðin
Það er ástæða fyrir því að iðnaðarstýrsluskrávar tölvur lítast of sterkar í sam сравнun við neytenda all-in-one tölva. Umhverfið krefst þess.
Dust er fyrsti óvinurinn. Í viðskúrum, grjótsafnun og málmvinnslu setur fínt rökk á hverja lárétt yfirborð. Tölva með viftu til kælingar dregur þetta rökk í gegnum skelina og setur það á hitaleiðir og rafrásplötur. Á meðan mánaða fer hitaleiðin úr af og kerfið byrjar að draga niður hraðann eða slökkva á sér. Viftulaus hönnun eyðir þessari villaformu alveg með því að beita hitaleiðingu í gegnum skelina.
Feuchtur bætir aðra lag í viðbót. Vinnusmiðja sem framkvæmir hreinsun með vatni á milli skipta þarf búnað sem getur unnið við háþrýstivatn. IP-stigakerfið gefur kaupendur leið til að passa tækið við hreinsunarferlið. IP65 þýðir að tækið er ódregið gegn rökk og verndað gegn vatnsstraumi með lágþrýsti. IP66 er hærra stig og merkir vernd gegn öflugum vatnsstraumum. IP69K felur í sér hreinsun með háþrýsti og háar hitastig. Að velja pöntuðu tölvu með rangt IP-stig fyrir notuð hreinsunarferli er ein af þeim villunum sem ekki kemur í ljós fyrr en tækið mistekst.
Hitabreytingar eru líka mikilvægar. Kerfi sem er sett upp inni í óhituðum vöruskrúði í köldum loftslagsástandum þarf að byrja áreiðanlega við hitastig langt neðan frystipunkts. Tæki sem er á gólfi í málmsmíðju þarf að halda áfram að vinna þegar umhverfis-hitastigið hækkar yfir það sem neytendatæki myndi standa. Hönnun fyrir vítt hitasvið er ekki auglýsingafrásagnarefni. Það er nauðsynlegt skilyrði sem ákvarðar hvort uppsetning virkar í janúar og ágúst.
Djúpinni á heimtun aðgreinir endapunkt frá tól
Gildi iðnaðarlegs snertipanels-tölvu fer fyrir utan skjárinn. Það er tengingin sem gerir hana að raunverulegum hnút í stýrikerfinu.
Vel búin panel-tölva býður venjulega upp á margar raðgáttir, Ethernet-tengingar og stafrænar I/O-gáttir. Í vélarstýrisforriti tengjast raðgáttirnar PLC-hnútnum eða hreyfistýrihnútnum. Ethernet-gáttin tengist framleiðslunetinu til gögnaskýrslu. Stafrænar inntaksgáttir gætu lesið frá gefanda sem staðfestir að hlutur sé á réttum stað áður en notandinn hefst á ferli. Þessi djúp heimtun þýðir að panel-tölvan getur skipt fyrir nokkrum óháðum hlutum: gamla HMI-endapunktinum, sérstaka gögnaspjaldinu og tengigáttina.
Talan hér fyrir neðan sýnir hvernig heimtunaraðferðir eru mismunandi milli einfalds skjáendapunkts og rétt stilldrar panel-tölvu.
| Þekking | Einfaldur skjáendapunktur | Heimtut panel-tölva |
|---|---|---|
| Raðgáttir (RS232/485) | 0-1 | 2–6 venjulegar |
| Ethernet | 1 | 2 með teaming-stuðningi |
| Tölfræðileg inntak/úttak | Engin | GPIO fyrir gefendur og rælisvörur |
| Staðbundin gagnageymsla | Engin | M.2 SSD, stillanlegt |
| Brúnverk | Takmarkað | Fullur örgjörvi, allt að 32 GB af vistminni |
| Netáætlin | Aðeins tenging fyrir skjá | Modbus, OPC UA, MQTT |
Sú síðasta línan er þar sem raunveruleg áhrifaflæði liggur. Skjátermínal sýnir það sem annar tæki segir honum að sýna. Panel-PC sem keyrir kantforrit getur fyrirvinnið gögn, fjarlægt ósköp og sent aðeins merkilegar atburði upp í netið. Í framleiðsluverkstæði með hundraði af skynjara minnkar slík fjarlæging netþyngd og gerir gögnin sem komast upp í netið virkilega notandi.
Kantreikningur flytur heimildina til notkunarstaðarins
Hreyfingin að kantreikningi er ein af þeim kraftum sem endurskapa það sem búist er við frá iðnaðarlegum panel-PC. Í stað þess að senda hvert gagnapunkt til miðlunnar og bíða eftir svari, tekur panel-PC- tækið ákvörðunir á staðnum.
Hugsum okkur augnáttarprófunarstöð. Myndavél tekur mynd af hverjum hluta þegar hann fer áfram á flutningsskálinni. Panel-pc-in keyrir prófunarreikniritið, ber niðurstöðuna við tillitshámark og sendir merki til afvísunarkerfisins ef hlutinn mistekst prófunina. Allt þetta gerist á millisekúndum, án þess að senda gögnin í miðstöðina. Tímalengd milli staðbundinnar úrvinnslu og netferða til miðstöðvarinnar er munurinn á því að greina villa á framleiðslulínunni og því að greina hana eftir að heildarparti hefur þegar verið send.
Þessi staðbundna úrvinnslueiginleiki skiptir ekki úr miðkerfisnum. Hann breytir því hvað miðkerfið fær. Í stað óhlutbundið streyms af gráum gagnapunktum fær miðstöðin samantektar niðurstöður, frávikshendingar og meginhendingargögn með lægri tíðni. Þetta er áskiljanlegri notkun bæði á netinu og á mannskynjunni sem fylgist með því.
Það er takmörkun sem þarf að viðurkenna. Að keyra erfitt gagnagreiningu eða AI-útdrátt á panel-tölvu krefst nákvæmrar athygli á hitahönnun og framvindumargbreytuleika. Það er takmarkaður hitabúskapur í fanlausri einingu. Að átta örgjörva í hámarksgetu hans í lokaðri innhulslu án nægilegrar hitaleiðar hönnunar leidir til hitaminnkunar (throttling) og ójafnra afstands. Að samræma framvinduþyngd við hitamöguleika er hluti af verkfræði, ekki eftirþáttur.
Staðsetning þar sem viðmót breytti vinnumáta
Aðila í bílhlutavinnslu var að uppfæra vinnusvæði sem starfaði í þrjú skipti á dag. Núverandi uppsetning notar ýtrikjólpult fyrir lykkjustýringu og sérstaka gagnasafnskassa sem skráði framleiðslufjölda. Breytingar á uppsetningu krefðust þess að starfsmaður tók fram pappírsblað, setti inn nýja stillingar handvirkt með lyklaborði og staðfesti breytingarnar á sérstökum lesitæki.
Skiptingin var skjár tölvu (panel PC) sem var fest á hreyfanlegum armi við vélinna. Viðmótið sýndi núverandi hlutaprógram, lykilmörk ferilsins og rauntímafjölda framleiddra hluta miðað við markmið vaktarinnar. Þegar þurfti að breyta uppsetningu valdi starfsmaðurinn nýja hlutanúmerinu úr lista og sendi skjár tölvunnar (panel PC) stillingasettið til stjórnunarstöðvarinnar yfir seríusamband.
Breytingin sem var mikilvægust var ekki skipting á tæknigagni. Það var það sem gerðist við skiptingu á verkfærum. Áður hefði starfsmaðurinn stöðvað vélinna, farið til gögnadóskunnar, skrifað niður tímann sem tókst að skipta um verkfæri og endurhafð virkni. Með pönnu-tölvunni var skipting á verkfærum skráð sjálfkrafa þegar starfsmaðurinn snerti skjáinn til að staðfesta hana. Yfir mánuðinn sýndu safnaðar gögn um skiptingar á verkfærum að ein af þremur vaktum tók alltaf lengri tíma við sömu verkfæris-skiptingar. Þessi athugun leiddi til endurskoðunar á ferli settar upp verkfæra fyrir þessa vakt og bilinu var lokað innan vikna. Pönnu-tölvunni tókst ekki að leysa vandamálið. Hún gerði það augljóst.
Shenzhen Xin Saike Technology, sem þekkt sem XSK, hefur framleitt iðnaðarlega tölvuhardvei síðan árið 2007, með framleiðslustöð í Dongguan sem er yfir 5.000 fermetrar. Vöruflokkurinn inniheldur lítla iðnaðarlegar PC-tölva, innbyggðar kerfi, iðnaðarlegar pönnutölva og netöryggisstöðvar, með staðfestingum svo sem CCC, CE, FCC, RoHS og TÜV. Fyrir lið sem þarf pönnutölva sem eru stilltar fyrir ákveðnar I/O-kröfur eða umhverfisstöður án þess að þurfa að kaupa í stórum magni er gott að hugsa um OEM- og ODM-þjónustu XSK og lágmarksbestellingar. Hardvei sem er hæf til að standa á framleiðslusvæði er sjaldan ódýrasta valið. Það er það sem er framleitt með því að hafa tekið mið af þeim umhverfisstöðum sem hún mun notað í.